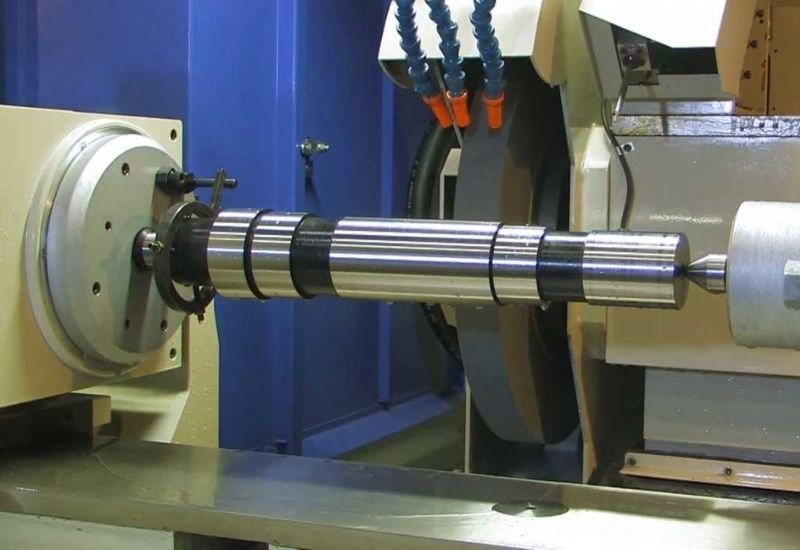
Máquinas Rectificadoras de Precisión: Las máquinas rectificadoras de precisión son equipos industriales diseñados para realizar operaciones de mecanizado de alta exactitud mediante la eliminación controlada de pequeñas cantidades de material de la superficie de una pieza de trabajo. Estas máquinas desempeñan un papel fundamental en la fabricación mecánica moderna, especialmente en aquellos sectores industriales en los que se requieren tolerancias dimensionales muy ajustadas, una elevada calidad superficial, una excelente precisión geométrica y una repetibilidad constante durante los procesos de producción. La rectificación es uno de los procesos de mecanizado más importantes para conseguir dimensiones finales y características superficiales que difícilmente pueden obtenerse mediante operaciones convencionales de torneado, fresado o taladrado.
Las máquinas rectificadoras de precisión utilizan herramientas abrasivas, generalmente muelas rectificadoras fabricadas con granos abrasivos unidos mediante diferentes tipos de aglomerantes. Durante el funcionamiento, los granos abrasivos actúan como pequeños filos de corte que eliminan partículas microscópicas de material de la superficie de la pieza. Este mecanismo permite conseguir acabados superficiales muy finos, controlar con precisión las dimensiones finales y corregir determinados errores geométricos generados durante operaciones anteriores de mecanizado o tratamiento térmico.
En comparación con otros métodos de mecanizado, la rectificación de precisión se caracteriza por su capacidad para trabajar con tolerancias extremadamente reducidas y producir superficies con una rugosidad muy baja. Por este motivo, estas máquinas se utilizan ampliamente en la fabricación de componentes de precisión, herramientas industriales, ejes, husillos, rodamientos, engranajes, moldes, matrices, componentes hidráulicos, elementos neumáticos, piezas de automoción y componentes para maquinaria industrial.
La importancia de las máquinas rectificadoras de precisión aumenta especialmente durante las etapas finales de fabricación. Después de operaciones como el torneado, el fresado, el tratamiento térmico o el mecanizado CNC, determinadas piezas pueden presentar pequeñas desviaciones dimensionales, deformaciones, irregularidades superficiales o variaciones geométricas. La rectificación permite corregir estas características y obtener la geometría final requerida por el diseño técnico.
Una máquina rectificadora de precisión debe proporcionar una estructura mecánica suficientemente rígida, un sistema de movimiento de alta exactitud, un husillo rectificador equilibrado, una regulación estable de la velocidad de rotación y sistemas de control capaces de mantener condiciones de mecanizado constantes. La combinación de estos elementos determina la precisión dimensional, la calidad superficial y la estabilidad del proceso de rectificación.
Principios de funcionamiento de las máquinas rectificadoras de precisión
El principio fundamental de funcionamiento de una máquina rectificadora de precisión consiste en hacer girar una herramienta abrasiva a una velocidad determinada mientras se establece un movimiento relativo controlado entre la muela y la pieza de trabajo. Dependiendo del tipo de rectificadora, la pieza puede girar, desplazarse longitudinalmente, moverse transversalmente o permanecer fija mientras la muela realiza los movimientos necesarios para mecanizar su superficie.
Durante el proceso, los granos abrasivos entran en contacto con la superficie de la pieza y eliminan pequeñas cantidades de material mediante acciones de corte, deformación y desprendimiento de partículas. La profundidad de penetración de la muela, la velocidad periférica, la velocidad de avance y las características del material abrasivo influyen directamente en el resultado final.
La cantidad de material eliminada durante cada pasada suele ser relativamente pequeña. Sin embargo, la repetición de estas pasadas permite alcanzar dimensiones finales con una elevada exactitud. En determinadas aplicaciones, las operaciones de rectificación se realizan mediante varias etapas sucesivas, comenzando con una rectificación de desbaste y continuando con operaciones de acabado y superacabado.
La rectificación de desbaste tiene como objetivo eliminar una cantidad relativamente mayor de material y aproximar la pieza a sus dimensiones finales. Durante esta etapa se utilizan parámetros de corte adaptados a la capacidad de eliminación de material de la máquina y a las características del componente.
La rectificación de acabado se realiza con condiciones de mecanizado más controladas para obtener las dimensiones definitivas, mejorar la geometría y reducir la rugosidad superficial. En esta fase, la profundidad de pasada suele ser menor y se presta especial atención a la estabilidad térmica y mecánica del sistema.
En algunas aplicaciones de alta precisión también se realizan pasadas de chispeo, conocidas como spark-out. Durante esta operación, la muela continúa desplazándose sobre la superficie de la pieza sin incrementar la profundidad de penetración programada. El objetivo es permitir que las deformaciones elásticas del sistema se recuperen progresivamente y que se eliminen pequeñas irregularidades residuales.
La calidad del resultado depende de la coordinación entre el movimiento de la muela, el movimiento de la pieza, la rigidez estructural, la precisión del husillo y las características del sistema de refrigeración. Una pequeña variación en cualquiera de estos factores puede afectar a la geometría final o provocar diferencias dimensionales entre distintas zonas de una misma pieza.
Estructura mecánica de las máquinas rectificadoras de precisión
La estructura mecánica constituye uno de los elementos más importantes de cualquier máquina rectificadora de precisión. Su función consiste en proporcionar una base rígida y estable para todos los componentes que participan en el proceso de mecanizado. La estructura debe soportar las fuerzas de rectificación, limitar las vibraciones, mantener la alineación geométrica de los diferentes conjuntos y garantizar un comportamiento estable durante ciclos prolongados de producción.
Los bastidores de estas máquinas suelen fabricarse con fundición gris, fundición de alta calidad, estructuras de acero soldado especialmente diseñadas o materiales compuestos con propiedades de amortiguación. La elección depende de la arquitectura de la máquina, las dimensiones de las piezas, la precisión requerida y las condiciones de funcionamiento.
La fundición gris se utiliza tradicionalmente debido a sus buenas propiedades de amortiguación de vibraciones, su estabilidad dimensional y su capacidad para soportar cargas mecánicas. Las estructuras de acero soldado también pueden ofrecer una elevada rigidez, especialmente cuando se diseñan con nervaduras internas, refuerzos transversales y geometrías optimizadas. Sin embargo, requieren procesos adecuados de alivio de tensiones y estabilización para reducir las deformaciones posteriores.
En máquinas de alta precisión, el diseño del bastidor debe considerar tanto las deformaciones estáticas como las dinámicas. Las fuerzas generadas durante la rectificación pueden ser relativamente pequeñas en comparación con otros procesos de mecanizado, pero las vibraciones de baja amplitud pueden producir marcas superficiales, variaciones geométricas y errores dimensionales.
La disposición de las guías lineales, los apoyos del husillo, las superficies de referencia y los sistemas de accionamiento debe estudiarse cuidadosamente. La geometría de la estructura debe mantener su estabilidad incluso cuando se producen cambios de temperatura durante el funcionamiento.
En las rectificadoras de precisión de alta gama, también se presta especial atención a la simetría térmica del bastidor. Una distribución desigual de temperaturas puede provocar dilataciones diferenciales y modificar la posición relativa entre la muela y la pieza. Por este motivo, algunas máquinas incorporan circuitos de refrigeración térmica, sensores de temperatura y sistemas de compensación.
Husillos rectificadores de alta precisión
El husillo rectificador es uno de los componentes fundamentales de una máquina rectificadora de precisión. Su función consiste en transmitir el movimiento de rotación a la muela abrasiva manteniendo una elevada estabilidad de giro, una desviación radial mínima y una excelente rigidez durante el mecanizado.
La precisión del husillo influye directamente en la calidad superficial de la pieza. Los errores de concentricidad, las vibraciones, el desequilibrio dinámico y las variaciones de velocidad pueden provocar ondulaciones, marcas periódicas y diferencias dimensionales.
Los husillos rectificadores pueden utilizar diferentes configuraciones de rodamientos, incluyendo rodamientos de precisión de contacto angular, rodamientos de rodillos cilíndricos y sistemas hidrostáticos. La selección depende de la velocidad de rotación, las cargas radiales y axiales, la rigidez necesaria y el nivel de precisión requerido.
Los husillos con rodamientos de contacto angular son habituales en máquinas rectificadoras de precisión porque permiten soportar cargas combinadas y mantener una buena estabilidad de rotación. La disposición de los rodamientos, su precarga, la lubricación y la precisión de los alojamientos deben diseñarse de acuerdo con las condiciones reales de funcionamiento.
Los husillos hidrostáticos constituyen otra solución para aplicaciones de elevada precisión. En estos sistemas, una película de aceite presurizado separa las superficies de apoyo, reduciendo el contacto mecánico y proporcionando una elevada capacidad de amortiguación. Esta tecnología puede ofrecer una excelente estabilidad de giro y una elevada rigidez, aunque requiere sistemas hidráulicos y de regulación más complejos.
La lubricación del husillo es otro factor determinante. Dependiendo de la configuración, pueden utilizarse sistemas de lubricación con grasa, aceite por circulación o sistemas de lubricación por niebla. En máquinas de alta velocidad, la gestión térmica del conjunto adquiere una importancia especial porque el calentamiento de los rodamientos puede provocar dilataciones y alterar la precisión del sistema.
El equilibrado de la muela y de los elementos giratorios también es indispensable. Incluso un pequeño desequilibrio puede generar fuerzas centrífugas importantes cuando el husillo trabaja a velocidades elevadas. Por este motivo, las rectificadoras modernas pueden incorporar sistemas de equilibrado manual, automático o dinámico.
Sistemas de movimiento y posicionamiento
Los sistemas de movimiento determinan la capacidad de la máquina para posicionar la muela y la pieza con precisión durante las diferentes etapas de mecanizado. Las rectificadoras de precisión utilizan combinaciones de movimientos lineales y rotativos, dependiendo de la geometría del componente y del tipo de operación.
Los movimientos lineales suelen realizarse mediante guías de deslizamiento de precisión, guías hidrostáticas o guías lineales con elementos rodantes. Cada tecnología presenta características particulares relacionadas con la rigidez, la fricción, la capacidad de carga, la amortiguación y la precisión de posicionamiento.
Las guías hidrostáticas se utilizan en aplicaciones de alta precisión debido a su movimiento prácticamente libre de contacto entre superficies, su elevada rigidez y su capacidad para amortiguar vibraciones. Las guías lineales de rodillos o bolas ofrecen una solución compacta y eficiente para máquinas CNC, especialmente cuando se requiere una elevada velocidad de desplazamiento.
Los sistemas de accionamiento pueden utilizar husillos de bolas rectificados, motores lineales, motores servocontrolados y mecanismos de transmisión de precisión. Los motores lineales resultan especialmente interesantes en máquinas avanzadas porque eliminan determinados elementos mecánicos de transmisión y permiten obtener movimientos rápidos y controlados.
Los husillos de bolas de precisión continúan siendo una solución ampliamente utilizada debido a su capacidad para transformar el movimiento rotativo en movimiento lineal con una elevada exactitud. Para reducir los errores de posicionamiento, pueden utilizarse sistemas de precarga, compensación de holgura y medición directa mediante escalas lineales.
Las escalas ópticas o magnéticas de alta resolución permiten medir directamente la posición real de los ejes. Esta información puede utilizarse en sistemas CNC para corregir errores de posicionamiento y mejorar la repetibilidad.
En las máquinas rectificadoras de precisión, el control del movimiento debe considerar no solamente la resolución del sistema de accionamiento, sino también la rigidez de toda la cadena mecánica. Una resolución de posicionamiento extremadamente pequeña no garantiza por sí sola una elevada precisión de mecanizado si existen deformaciones, holguras, vibraciones o errores térmicos.
Tipos de máquinas rectificadoras de precisión
Las máquinas rectificadoras de precisión se clasifican principalmente según la geometría de las superficies que pueden mecanizar, la disposición de la muela, el movimiento de la pieza y la configuración general del sistema de rectificación.
Entre las principales categorías se encuentran las rectificadoras cilíndricas, rectificadoras cilíndricas interiores, rectificadoras universales, rectificadoras planas, rectificadoras sin centros, rectificadoras de perfiles, rectificadoras de herramientas y rectificadoras CNC de alta precisión.
Cada tipo está diseñado para realizar operaciones específicas y responder a diferentes requisitos de fabricación.
Máquinas rectificadoras cilíndricas de precisión
Las máquinas rectificadoras cilíndricas de precisión están diseñadas para mecanizar superficies cilíndricas exteriores con una elevada exactitud dimensional y geométrica. Se utilizan ampliamente en la fabricación de ejes, husillos, pasadores, rodillos, componentes hidráulicos, árboles de transmisión, elementos de rodamientos y piezas cilíndricas de maquinaria industrial.
En una rectificadora cilíndrica convencional, la pieza se sujeta entre dos puntos o mediante un sistema de plato de sujeción y gira alrededor de su propio eje. La muela abrasiva también gira a una velocidad determinada y entra en contacto con la superficie exterior de la pieza.
Durante la rectificación, la pieza puede desplazarse longitudinalmente mientras la muela realiza movimientos transversales controlados. Esta combinación permite mecanizar superficies cilíndricas de diferentes longitudes y diámetros.
La rectificación cilíndrica puede realizarse mediante diferentes métodos. En la rectificación longitudinal, la muela se desplaza a lo largo de la pieza mientras se ejecutan pequeñas penetraciones radiales. En la rectificación por penetración, también denominada plunge grinding, la muela se introduce radialmente en la pieza sin necesidad de realizar un desplazamiento longitudinal significativo.
La rectificación por penetración resulta especialmente adecuada para mecanizar diámetros, escalones, superficies cortas y geometrías con cambios de sección. La rectificación longitudinal se utiliza principalmente para piezas alargadas y superficies cilíndricas de mayor longitud.
Las rectificadoras cilíndricas de precisión pueden incorporar sistemas CNC para controlar automáticamente la posición de la muela, la velocidad de rotación de la pieza, los avances y las compensaciones dimensionales.
En aplicaciones de elevada exigencia, estos equipos permiten fabricar componentes con tolerancias dimensionales muy ajustadas y una excelente cilindricidad, circularidad y calidad superficial.
Máquinas rectificadoras cilíndricas interiores de precisión
Las máquinas rectificadoras cilíndricas interiores de precisión están diseñadas para mecanizar superficies internas de agujeros, alojamientos y componentes huecos. Estas máquinas son especialmente importantes cuando se requiere una elevada precisión en diámetros interiores, concentricidad, redondez y acabado superficial.
La herramienta de rectificación utilizada en estas máquinas suele tener un diámetro considerablemente menor que el diámetro interior de la pieza. Debido a esta configuración, el husillo rectificador debe ser suficientemente compacto y rígido para acceder al interior del componente.
Durante el funcionamiento, la pieza puede girar mientras la muela realiza movimientos longitudinales y radiales. Dependiendo del diseño de la máquina, también existen configuraciones en las que la pieza permanece fija y el conjunto de rectificación realiza los movimientos necesarios.
Las rectificadoras interiores se utilizan en la fabricación de cilindros hidráulicos, camisas de motor, alojamientos de rodamientos, casquillos, componentes de transmisión, válvulas, cilindros neumáticos y elementos de precisión.
La rigidez del husillo interior constituye uno de los principales desafíos técnicos. Cuando la longitud del husillo aumenta en relación con su diámetro, su resistencia a la flexión disminuye. Por esta razón, el diseño debe encontrar un equilibrio adecuado entre el alcance necesario, la velocidad de rotación y la rigidez dinámica.
La refrigeración también resulta especialmente importante porque el espacio disponible entre la muela y la superficie interior puede ser limitado. Una evacuación deficiente de las partículas abrasivas y del calor puede provocar defectos superficiales, desgaste irregular de la muela y variaciones dimensionales.
Máquinas rectificadoras planas de precisión
Las máquinas rectificadoras planas de precisión están diseñadas para mecanizar superficies planas con una elevada precisión geométrica y una excelente calidad superficial. Se utilizan en la fabricación de placas, matrices, moldes, componentes de máquinas, superficies de referencia, herramientas y piezas industriales de precisión.
En estas máquinas, la pieza se coloca generalmente sobre una mesa de trabajo que puede incorporar un sistema de sujeción magnética o mecánica. La muela abrasiva gira a gran velocidad y elimina material de la superficie mediante movimientos controlados.
Existen dos configuraciones principales de rectificadoras planas: las máquinas con husillo horizontal y las máquinas con husillo vertical.
En las rectificadoras de husillo horizontal, la superficie periférica de la muela realiza el trabajo de mecanizado. Esta configuración permite obtener superficies con una buena precisión y un acabado uniforme.
En las rectificadoras de husillo vertical, la superficie frontal de la muela entra en contacto con la pieza. Estas máquinas pueden ofrecer una elevada capacidad de eliminación de material y son especialmente adecuadas para determinadas operaciones de rectificación de superficies amplias.
Las rectificadoras planas de precisión pueden incorporar mesas de movimiento longitudinal, transversal y vertical. Los movimientos se controlan mediante sistemas mecánicos, hidráulicos o CNC, dependiendo del nivel de automatización y de las características de la máquina.
La planitud final depende de la rigidez estructural, la precisión de las guías, el estado de la muela, la estabilidad térmica y la uniformidad de las condiciones de mecanizado.
Máquinas rectificadoras sin centros de precisión
Las máquinas rectificadoras sin centros de precisión se utilizan para mecanizar superficies cilíndricas exteriores sin necesidad de sujetar la pieza entre puntos o mediante un plato convencional. Este sistema permite obtener una elevada productividad y una excelente repetibilidad en la fabricación de componentes cilíndricos.
La configuración básica está formada por una muela rectificadora, una muela reguladora y una cuchilla o soporte de apoyo de la pieza.
La muela rectificadora realiza la eliminación de material, mientras que la muela reguladora controla la velocidad de rotación y el movimiento longitudinal de la pieza. La cuchilla sostiene el componente y mantiene su posición durante el proceso.
Las rectificadoras sin centros pueden trabajar mediante diferentes configuraciones, siendo las principales la rectificación de pasada y la rectificación por penetración.
En la rectificación de pasada, la pieza avanza continuamente entre las dos muelas. Este método resulta adecuado para producir grandes cantidades de componentes cilíndricos con geometrías relativamente uniformes.
En la rectificación por penetración, la pieza permanece aproximadamente en la misma posición longitudinal mientras las muelas realizan el movimiento radial necesario para obtener la geometría final. Este método se utiliza para piezas con escalones, perfiles y diferentes diámetros.
Las rectificadoras sin centros se utilizan ampliamente en la fabricación de ejes pequeños, pasadores, rodillos, componentes de automoción, elementos de rodamientos, barras calibradas y piezas cilíndricas de producción en serie.
Máquinas rectificadoras universales de precisión
Las máquinas rectificadoras universales de precisión están diseñadas para realizar diferentes tipos de operaciones de rectificación mediante una configuración mecánica flexible. Estos equipos pueden mecanizar superficies cilíndricas exteriores, superficies interiores, caras frontales, conos y determinadas geometrías especiales.
Su principal característica es la posibilidad de adaptar la posición de los diferentes conjuntos de trabajo para responder a distintas necesidades de fabricación.
Una rectificadora universal suele disponer de una mesa longitudinal, un cabezal portapiezas orientable, un contrapunto, un cabezal rectificador y, en determinadas configuraciones, un cabezal interior independiente.
La posibilidad de orientar el cabezal portapiezas y el conjunto rectificador permite mecanizar superficies cónicas y componentes con geometrías complejas.
Estas máquinas son especialmente útiles en talleres de mecanizado de precisión, fabricación de herramientas, mantenimiento industrial y producción de componentes especiales.
La integración de sistemas CNC permite automatizar operaciones que tradicionalmente requerían una intervención manual considerable. De esta manera, es posible controlar los ciclos de rectificación, los avances, las posiciones angulares y las compensaciones dimensionales.
Máquinas rectificadoras CNC de precisión
Las máquinas rectificadoras CNC de precisión representan una evolución importante de los sistemas tradicionales de rectificación. Estos equipos utilizan controles numéricos computarizados para gestionar los movimientos de los ejes, la velocidad de los husillos, los ciclos de mecanizado y diferentes parámetros tecnológicos.
El control CNC permite ejecutar operaciones repetitivas con una elevada consistencia y reducir la dependencia de los ajustes manuales realizados por el operario.
Los sistemas CNC pueden controlar simultáneamente varios ejes, dependiendo de la arquitectura de la máquina. En configuraciones avanzadas, pueden incorporarse ejes lineales y rotativos para mecanizar perfiles complejos, superficies angulares y geometrías especiales.
Una rectificadora CNC puede disponer de sistemas automáticos de medición de piezas, compensación del desgaste de la muela, diamantado automático, equilibrado dinámico y control de temperatura.
La medición integrada permite comprobar determinadas dimensiones durante el proceso y corregir automáticamente la posición de mecanizado. Esta capacidad resulta especialmente importante en producciones de grandes series, donde pequeñas variaciones pueden acumularse y provocar desviaciones dimensionales.
Los sistemas CNC también permiten almacenar programas de mecanizado para diferentes componentes. Esto facilita la repetición de procesos, la trazabilidad de los parámetros y la reducción de los tiempos de preparación.
Muelas abrasivas y herramientas de rectificación
La muela abrasiva es la herramienta principal de una máquina rectificadora de precisión. Su composición, geometría, tamaño de grano, dureza y estructura determinan en gran medida las características del proceso de mecanizado.
Las muelas se fabrican utilizando granos abrasivos unidos mediante diferentes tipos de aglomerantes. Los materiales abrasivos más utilizados incluyen óxido de aluminio, carburo de silicio, nitruro de boro cúbico y diamante.
El óxido de aluminio se utiliza ampliamente para rectificar aceros y diferentes materiales metálicos ferrosos. Su versatilidad permite utilizarlo en una gran variedad de operaciones industriales.
El carburo de silicio presenta una elevada dureza y se utiliza principalmente para rectificar materiales como fundición, metales no ferrosos y determinados materiales duros y frágiles.
El nitruro de boro cúbico, conocido como CBN, es especialmente adecuado para rectificar aceros endurecidos y materiales ferrosos de elevada dureza. Las herramientas CBN pueden ofrecer una elevada resistencia al desgaste y una buena estabilidad dimensional durante operaciones de alta precisión.
El diamante se utiliza para rectificar materiales extremadamente duros, como cerámicas técnicas, carburo de tungsteno, vidrio y determinados materiales compuestos. Debido a sus características químicas a temperaturas elevadas, su aplicación en aceros ferrosos requiere consideraciones especiales.
Los aglomerantes pueden ser vitrificados, resinoides, metálicos o de otros tipos especializados. Cada sistema proporciona diferentes características de resistencia mecánica, retención del grano abrasivo, disipación térmica y comportamiento durante el corte.
La selección correcta de la muela es fundamental para evitar problemas como el desgaste prematuro, la obstrucción de los poros, las quemaduras superficiales y las variaciones dimensionales.
Sistemas de diamantado y acondicionamiento de muelas
Las muelas abrasivas modifican progresivamente su comportamiento durante el proceso de rectificación debido al desgaste de los granos, la acumulación de partículas y los cambios en la geometría de la superficie de trabajo.
Por esta razón, las máquinas rectificadoras de precisión utilizan sistemas de diamantado y acondicionamiento para recuperar la geometría y las propiedades de corte de la muela.
El diamantado permite corregir la forma geométrica de la muela y eliminar las irregularidades superficiales. Durante esta operación se utilizan herramientas de diamante de diferentes configuraciones.
Los diamantadores de punta única, los diamantadores multipunta, los rodillos diamantados y los sistemas de diamantado rotativo se utilizan según la geometría de la muela y las necesidades del proceso.
El acondicionamiento tiene como objetivo recuperar la capacidad de corte de la muela mediante la exposición de nuevos granos abrasivos y la eliminación de material adherido.
En máquinas CNC avanzadas, las operaciones de diamantado pueden programarse y ejecutarse automáticamente. Esto permite mantener una geometría de herramienta constante y mejorar la repetibilidad del proceso.
Sistemas de refrigeración y lubricación
La refrigeración es un factor esencial en las máquinas rectificadoras de precisión. Durante el proceso se genera calor debido al contacto entre los granos abrasivos y la superficie de la pieza. Aunque la cantidad de material eliminada por cada grano es pequeña, la elevada velocidad de contacto y la acumulación de energía térmica pueden provocar aumentos importantes de temperatura en la zona de rectificación.
Un control térmico insuficiente puede producir quemaduras superficiales, tensiones residuales, deformaciones dimensionales y alteraciones metalúrgicas en determinados materiales.
Los sistemas de refrigeración utilizan fluidos específicos que se dirigen hacia la zona de contacto entre la muela y la pieza. Su función consiste en reducir la temperatura, lubricar la zona de mecanizado, transportar las partículas abrasivas y mejorar las condiciones generales del proceso.
Los fluidos de rectificación pueden ser emulsiones acuosas, soluciones sintéticas o aceites de rectificación. La elección depende del material mecanizado, la muela utilizada, la velocidad de trabajo y los requisitos de calidad superficial.
Un sistema de refrigeración industrial puede incluir bombas de circulación, depósitos, filtros, separadores magnéticos, intercambiadores de calor y sistemas de control de temperatura.
La filtración resulta especialmente importante porque las partículas abrasivas y metálicas pueden volver a entrar en contacto con la superficie mecanizada si no se eliminan adecuadamente.
En máquinas de alta precisión, el fluido refrigerante debe mantener una temperatura suficientemente estable para evitar variaciones dimensionales causadas por cambios térmicos.
Precisión dimensional y tolerancias geométricas
La principal ventaja de las máquinas rectificadoras de precisión es su capacidad para obtener componentes con tolerancias dimensionales y geométricas muy ajustadas.
La precisión dimensional se refiere a la capacidad de conseguir que las dimensiones finales de una pieza se encuentren dentro de los límites establecidos en el plano técnico.
Sin embargo, la precisión de una pieza rectificada no depende exclusivamente de su diámetro, longitud o espesor. También es necesario controlar características geométricas como la circularidad, cilindricidad, planitud, paralelismo, perpendicularidad, concentricidad y coaxialidad.
En una pieza cilíndrica, por ejemplo, puede ser necesario controlar simultáneamente el diámetro exterior, la circularidad y la cilindricidad. Un componente puede presentar un diámetro correcto en una sección determinada y, sin embargo, mostrar una variación de diámetro a lo largo de su longitud.
De manera similar, una superficie plana puede presentar una dimensión correcta y mantener una rugosidad reducida, pero no cumplir los requisitos de planitud o paralelismo.
Por este motivo, las máquinas rectificadoras de precisión deben diseñarse teniendo en cuenta las características geométricas que se necesitan obtener, no solamente la resolución nominal de sus sistemas de posicionamiento.
La inspección dimensional puede realizarse mediante micrómetros, comparadores, instrumentos neumáticos, máquinas de medición por coordenadas, equipos de medición de redondez y sistemas ópticos de alta precisión.
Calidad superficial y rugosidad
La calidad superficial es otro de los parámetros fundamentales de las operaciones de rectificación de precisión. La rugosidad describe las irregularidades microscópicas presentes en una superficie mecanizada.
Los parámetros más utilizados para evaluar la rugosidad incluyen Ra, Rz y Rt, aunque existen otros parámetros que pueden resultar necesarios dependiendo de la aplicación.
Ra representa la desviación media aritmética del perfil de rugosidad respecto a la línea media. Es uno de los indicadores más utilizados en los planos técnicos y en los controles de calidad industrial.
La rugosidad final depende de numerosos factores, como el tamaño del grano abrasivo, la velocidad de rotación de la muela, la velocidad de avance, la profundidad de pasada, la rigidez del sistema y las condiciones de refrigeración.
Una muela con granos abrasivos más finos puede proporcionar una superficie de mejor acabado, aunque la capacidad de eliminación de material puede disminuir.
La calidad superficial también puede verse afectada por vibraciones, desequilibrio de la muela, diamantado incorrecto, refrigeración insuficiente y desgaste irregular de los granos abrasivos.
En determinadas aplicaciones, una superficie rectificada puede requerir operaciones adicionales de superacabado, bruñido o lapeado para alcanzar las características funcionales especificadas.
Aplicaciones industriales de las máquinas rectificadoras de precisión
Las máquinas rectificadoras de precisión se utilizan en numerosos sectores industriales debido a su capacidad para fabricar componentes con dimensiones controladas y superficies de alta calidad.
En la industria automotriz, estas máquinas se utilizan para rectificar cigüeñales, árboles de levas, ejes de transmisión, componentes de cajas de cambios, elementos de inyección, válvulas y piezas de sistemas hidráulicos.
En la industria aeroespacial, la rectificación permite fabricar componentes de turbinas, ejes de precisión, elementos de transmisión, superficies de apoyo y diferentes piezas sometidas a condiciones exigentes de funcionamiento.
En la fabricación de maquinaria industrial, las rectificadoras se utilizan para producir husillos, guías, rodillos, pasadores, componentes de rodamientos y superficies de referencia.
En la industria de herramientas y moldes, permiten rectificar punzones, matrices, placas, herramientas de corte, insertos y componentes endurecidos.
En la industria hidráulica y neumática, se utilizan para obtener superficies cilíndricas de precisión en pistones, vástagos, camisas, distribuidores y cuerpos de válvulas.
En la fabricación de rodamientos, las máquinas rectificadoras desempeñan un papel fundamental en el mecanizado de pistas, anillos, rodillos y otros elementos que requieren una geometría extremadamente controlada.
También se utilizan en la fabricación de componentes eléctricos, equipos médicos, instrumentos de medición, maquinaria textil, maquinaria de impresión y sistemas de automatización industrial.
Automatización y tecnologías modernas
Las máquinas rectificadoras de precisión modernas incorporan diferentes tecnologías destinadas a mejorar la productividad, la estabilidad dimensional y la repetibilidad del proceso.
Los sistemas de automatización pueden controlar la carga y descarga de piezas, la identificación de componentes, el posicionamiento automático, la medición dimensional y la compensación del desgaste de la muela.
La integración de robots industriales permite automatizar procesos de producción de grandes series. Los robots pueden realizar operaciones de alimentación, descarga, manipulación y transferencia entre diferentes estaciones de mecanizado.
Los sistemas de medición en proceso permiten comprobar determinadas dimensiones sin necesidad de retirar la pieza de la máquina. Esta tecnología facilita la detección temprana de desviaciones y reduce el riesgo de producir componentes fuera de tolerancia.
La compensación automática de desgaste permite modificar los parámetros de posicionamiento a medida que la muela pierde material durante el funcionamiento.
También se utilizan sensores de vibración, sensores térmicos y sistemas de supervisión del husillo para controlar el estado de la máquina.
En aplicaciones avanzadas, los sistemas de monitorización pueden analizar las condiciones de funcionamiento y detectar comportamientos anormales antes de que se produzca una pérdida significativa de precisión o una avería.
La integración con sistemas de gestión de producción permite registrar los parámetros de cada ciclo, controlar los tiempos de mecanizado y mejorar la trazabilidad de los componentes fabricados.
Diseño y fabricación de máquinas rectificadoras de precisión
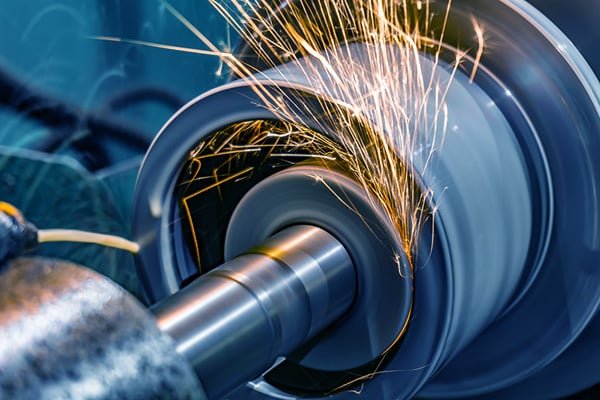
El diseño de una máquina rectificadora de precisión requiere un estudio detallado de las condiciones mecánicas, dinámicas, térmicas y geométricas que intervienen durante el proceso.
La selección de la arquitectura de la máquina debe realizarse teniendo en cuenta el tipo de pieza, las dimensiones máximas, los materiales que se van a mecanizar, las tolerancias requeridas y el volumen de producción previsto.
El diseño del bastidor debe proporcionar suficiente rigidez para minimizar las deformaciones durante el mecanizado. La distribución de masas, las nervaduras internas y los puntos de apoyo deben optimizarse para reducir las vibraciones.
El conjunto del husillo rectificador debe diseñarse para alcanzar la velocidad de trabajo necesaria con una desviación radial mínima y una estabilidad térmica adecuada.
Los sistemas de movimiento deben garantizar una elevada precisión de posicionamiento y una respuesta dinámica compatible con los ciclos de mecanizado previstos.
Las guías, los husillos de bolas, los acoplamientos y los motores de accionamiento deben seleccionarse teniendo en cuenta las cargas reales, la velocidad de desplazamiento y la frecuencia de los movimientos.
La precisión geométrica de los componentes mecánicos depende también de los procesos de fabricación empleados. El rectificado de las superficies de referencia, el mecanizado CNC de precisión, el control dimensional y el montaje metrológico son etapas fundamentales.
Durante el montaje final, es necesario comprobar la alineación de los ejes, la perpendicularidad de los movimientos, la precisión de las guías, la concentricidad del husillo y el comportamiento dinámico de los conjuntos giratorios.
La validación de una máquina rectificadora de precisión no debe limitarse a comprobar que todos los ejes alcanzan las posiciones programadas. Es necesario realizar pruebas de mecanizado con piezas reales y verificar las dimensiones, la geometría y la calidad superficial obtenidas.
Importancia de la estabilidad térmica
La estabilidad térmica es uno de los aspectos más importantes en el diseño de máquinas rectificadoras de precisión. Las variaciones de temperatura pueden provocar dilataciones en el bastidor, el husillo, las guías y los componentes de transmisión.
Incluso pequeñas variaciones dimensionales pueden tener una influencia considerable cuando se trabaja con tolerancias muy ajustadas.
El husillo rectificador genera calor debido a la fricción interna de los rodamientos, las pérdidas mecánicas y las condiciones de funcionamiento. Los motores, los sistemas hidráulicos y los equipos de refrigeración también pueden transmitir calor a la estructura de la máquina.
Una distribución térmica desigual puede provocar desplazamientos relativos entre la muela y la pieza, modificando las dimensiones obtenidas durante el mecanizado.
Para minimizar estos efectos, las máquinas avanzadas pueden utilizar sistemas de refrigeración del husillo, circuitos térmicos estabilizados, sensores distribuidos y algoritmos de compensación.
También es importante controlar la temperatura del fluido refrigerante y evitar que las piezas mecanizadas experimenten variaciones térmicas significativas durante la medición.
En aplicaciones de alta precisión, la máquina y los instrumentos de medición deben trabajar en condiciones ambientales controladas para garantizar resultados fiables y repetibles.
Mantenimiento de las máquinas rectificadoras de precisión
El mantenimiento adecuado es indispensable para conservar la precisión y la fiabilidad de una máquina rectificadora durante su vida útil.
Los husillos rectificadores requieren una supervisión periódica de la temperatura, las vibraciones, la lubricación y el estado de los rodamientos.
Las guías deben mantenerse limpias y correctamente lubricadas para evitar desgaste irregular, fricción excesiva y pérdida de precisión.
Los sistemas de refrigeración necesitan inspecciones periódicas para comprobar el estado de las bombas, los filtros, los depósitos y los circuitos de distribución.
Las muelas deben revisarse para detectar grietas, daños, desequilibrios y desgaste irregular. Su montaje debe realizarse siguiendo los procedimientos de seguridad correspondientes y respetando las velocidades máximas permitidas por el fabricante.
Los sistemas de diamantado también requieren inspecciones para asegurar que las herramientas mantienen la geometría y las condiciones de trabajo adecuadas.
La calibración de los sistemas de medición y el control periódico de la geometría de la máquina permiten detectar desviaciones antes de que afecten significativamente a la calidad de los componentes fabricados.
Un programa de mantenimiento preventivo correctamente planificado reduce las paradas imprevistas, mejora la estabilidad del proceso y prolonga la vida útil de los componentes mecánicos.
Seguridad en las operaciones de rectificación
La seguridad es un aspecto esencial en el funcionamiento de las máquinas rectificadoras de precisión. Las muelas abrasivas trabajan a velocidades periféricas elevadas y pueden generar riesgos importantes si se utilizan incorrectamente.
Las máquinas deben disponer de protecciones adecuadas alrededor de la zona de rectificación, sistemas de parada de emergencia, dispositivos de protección contra proyecciones y mecanismos que impidan el acceso accidental a las partes móviles.
Las muelas deben seleccionarse de acuerdo con las características del material y las condiciones de trabajo. También es necesario comprobar su velocidad máxima admisible y realizar un montaje correcto.
Los operarios deben recibir formación sobre los procedimientos de utilización, inspección, montaje y sustitución de las herramientas abrasivas.
Los sistemas de refrigeración deben diseñarse para evitar fugas, acumulaciones de residuos y condiciones de trabajo que puedan afectar a la seguridad del personal.
En las máquinas automatizadas, los resguardos, enclavamientos y sistemas de supervisión deben impedir que los movimientos peligrosos se produzcan cuando las condiciones de seguridad no estén garantizadas.
Ventajas de las máquinas rectificadoras de precisión
Las máquinas rectificadoras de precisión ofrecen numerosas ventajas en los procesos industriales de fabricación.
Su principal ventaja es la capacidad para obtener dimensiones finales con tolerancias muy ajustadas y una elevada repetibilidad.
También permiten conseguir superficies con una rugosidad reducida y corregir determinados errores geométricos generados durante operaciones anteriores.
Pueden mecanizar materiales endurecidos que presentan dificultades para otros procesos convencionales de arranque de viruta.
La rectificación permite controlar con precisión diámetros, espesores, planitud, circularidad, cilindricidad y otras características geométricas.
La integración de sistemas CNC facilita la automatización de los ciclos de producción y permite fabricar componentes complejos con una intervención manual reducida.
Además, la combinación de medición en proceso, compensación automática y sistemas de supervisión mejora la estabilidad dimensional y reduce el número de piezas rechazadas.
La utilización de tecnologías abrasivas especializadas también permite adaptar el proceso a diferentes materiales, desde aceros convencionales hasta aleaciones endurecidas, cerámicas técnicas y materiales de alta resistencia al desgaste.
Selección de una máquina rectificadora de precisión
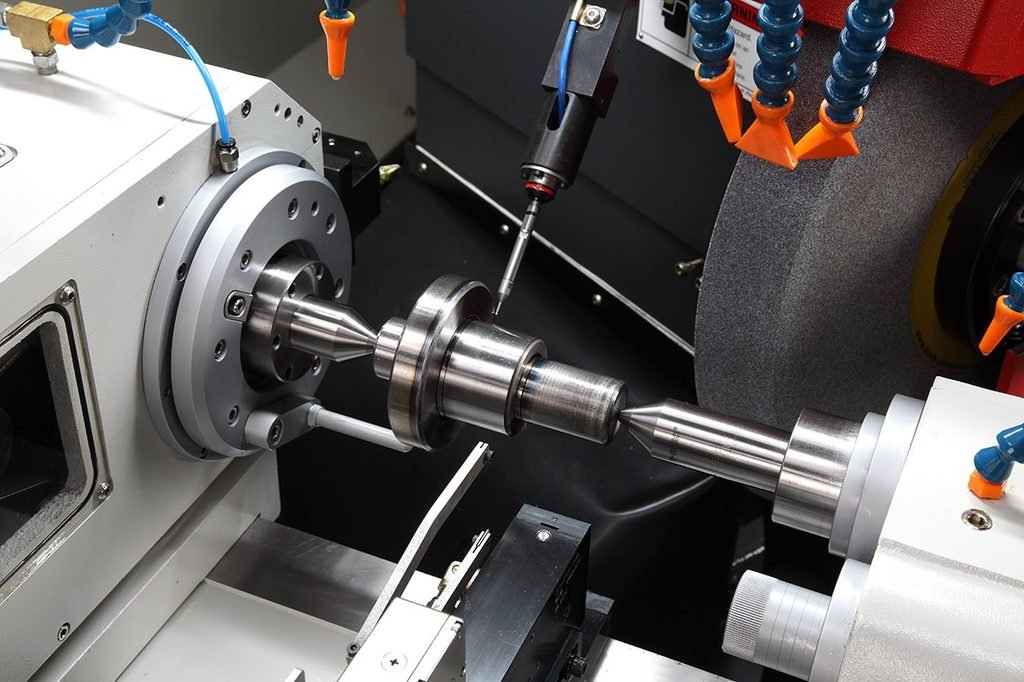
La selección de una máquina rectificadora de precisión debe realizarse en función de las necesidades reales de fabricación y de las características técnicas de los componentes que se van a producir.
Uno de los primeros aspectos que deben analizarse es la geometría de la pieza. Los componentes cilíndricos exteriores requieren una arquitectura diferente de las piezas planas, los agujeros interiores o los perfiles especiales.
Las dimensiones máximas de la pieza también determinan la capacidad necesaria de la máquina. Es importante considerar tanto el diámetro como la longitud, el peso y las condiciones de sujeción del componente.
El material constituye otro factor fundamental. Los aceros endurecidos, las aleaciones especiales, las fundiciones y los materiales no ferrosos presentan comportamientos diferentes durante la rectificación y pueden requerir muelas y parámetros específicos.
Las tolerancias dimensionales y geométricas deben definirse claramente antes de seleccionar la máquina. No es suficiente considerar únicamente la resolución del CNC o la precisión declarada del husillo. También deben evaluarse la estabilidad térmica, la rigidez estructural, la precisión de los ejes y la capacidad real de mecanizado.
El volumen de producción determina el nivel de automatización necesario. Para trabajos individuales y fabricación de componentes especiales, una rectificadora universal puede proporcionar una elevada flexibilidad. Para grandes series, una rectificadora CNC automatizada o una máquina sin centros puede ofrecer ventajas importantes en productividad.
También deben evaluarse los costes de las herramientas abrasivas, el consumo energético, los sistemas de refrigeración, el mantenimiento, la disponibilidad de repuestos y los requisitos de formación de los operarios.
La elección correcta debe considerar el rendimiento global de la instalación durante su vida útil, no solamente el precio inicial de adquisición.
El papel de las máquinas rectificadoras de precisión en la fabricación moderna
Las máquinas rectificadoras de precisión continúan siendo una tecnología fundamental para la fabricación de componentes mecánicos de elevada calidad. Aunque los centros de mecanizado CNC y los tornos modernos pueden alcanzar niveles de precisión muy elevados, determinadas características dimensionales, geométricas y superficiales siguen requiriendo operaciones específicas de rectificación.
La combinación de rectificación de precisión con torneado CNC, fresado de alta velocidad, tratamiento térmico y medición avanzada permite desarrollar procesos de fabricación completos y altamente controlados.
Las tecnologías modernas están impulsando el desarrollo de máquinas más rígidas, sistemas de husillo más estables, controles CNC avanzados, herramientas abrasivas de mayor rendimiento y soluciones de automatización cada vez más integradas.
La tendencia industrial se orienta hacia máquinas capaces de mantener una elevada precisión durante periodos prolongados, reducir los tiempos de preparación, automatizar las operaciones auxiliares y proporcionar información detallada sobre las condiciones de mecanizado.
La incorporación de sensores, sistemas de medición en proceso y herramientas de análisis de datos también permite mejorar el control de calidad y anticipar determinadas necesidades de mantenimiento.
En definitiva, las máquinas rectificadoras de precisión representan una tecnología esencial para cualquier industria que requiera fabricar componentes con tolerancias dimensionales estrictas, geometrías controladas, superficies de elevada calidad y una repetibilidad constante. Su capacidad para trabajar con materiales endurecidos, corregir errores geométricos y conseguir acabados superficiales muy finos las convierte en equipos indispensables en la fabricación de maquinaria industrial, herramientas, componentes automotrices, elementos aeroespaciales, sistemas hidráulicos y una amplia variedad de productos mecánicos de alta precisión.
go on
Parámetros tecnológicos de las máquinas rectificadoras de precisión
El rendimiento de una máquina rectificadora de precisión depende de la correcta selección y coordinación de numerosos parámetros tecnológicos. Estos parámetros determinan la capacidad de eliminación de material, la calidad superficial, la precisión dimensional, la estabilidad del proceso y la vida útil de las herramientas abrasivas.
Entre los parámetros más importantes se encuentran la velocidad periférica de la muela, la velocidad de rotación de la pieza, la profundidad de pasada, la velocidad de avance longitudinal, la velocidad de avance transversal y las condiciones de refrigeración.
La velocidad periférica de la muela representa la velocidad lineal con la que los granos abrasivos pasan por la zona de contacto con la pieza. Se expresa generalmente en metros por segundo y depende del diámetro de la muela y de su velocidad de rotación. La selección de este parámetro debe realizarse considerando el tipo de abrasivo, el aglomerante, las características del material mecanizado y las especificaciones del fabricante de la muela.
Una velocidad periférica demasiado baja puede reducir la eficiencia del proceso, mientras que una velocidad excesiva puede provocar problemas de seguridad, desgaste irregular y generación de calor. Por este motivo, cada muela debe utilizarse dentro de sus límites de velocidad autorizados.
La velocidad de avance determina la rapidez con la que la muela y la pieza se desplazan entre sí. En la rectificación cilíndrica longitudinal, el avance axial influye directamente en el tiempo de mecanizado y en el acabado superficial. Un avance demasiado elevado puede producir marcas visibles y una distribución irregular de las huellas abrasivas.
La profundidad de pasada representa la cantidad de material eliminada en cada movimiento de penetración. En operaciones de acabado, esta profundidad suele ser reducida para conseguir una elevada precisión dimensional y evitar deformaciones térmicas o mecánicas.
La combinación de estos parámetros debe adaptarse a las características de cada componente. Una misma máquina puede necesitar diferentes condiciones de funcionamiento para rectificar un eje de acero templado, una pieza de fundición, un componente de acero inoxidable o una aleación especial.
Fuerzas de rectificación y comportamiento mecánico
Aunque la rectificación se caracteriza por eliminar pequeñas cantidades de material, las fuerzas que aparecen durante el proceso pueden tener una influencia importante en la precisión final de la pieza.
Las fuerzas de rectificación se generan por el contacto entre los granos abrasivos y la superficie de trabajo. Su magnitud depende de la profundidad de pasada, la velocidad de avance, la geometría de los granos, la dureza del material y el estado de acondicionamiento de la muela.
Estas fuerzas pueden dividirse generalmente en componentes tangenciales y normales. La componente tangencial está relacionada con la resistencia al corte y determina una parte importante de la potencia necesaria para accionar el husillo. La componente normal actúa perpendicularmente a la superficie de contacto y puede provocar deformaciones elásticas en la pieza, la muela y la estructura de la máquina.
En una rectificadora de precisión, incluso pequeñas deformaciones elásticas pueden influir en las dimensiones finales. Por ejemplo, si el conjunto del husillo presenta una flexibilidad excesiva, la posición real de la muela durante el mecanizado puede diferir ligeramente de la posición programada por el sistema CNC.
La rigidez estática y dinámica de la máquina debe dimensionarse de acuerdo con las fuerzas previsibles durante el funcionamiento. Esto resulta especialmente importante en rectificadoras interiores, máquinas con husillos largos y equipos diseñados para trabajar con componentes de gran longitud.
La estabilidad dinámica también depende de las frecuencias naturales de los conjuntos mecánicos. Si una frecuencia de excitación coincide con una frecuencia natural de la estructura, pueden aparecer fenómenos de resonancia que afecten negativamente al acabado superficial.
Por este motivo, el diseño de máquinas rectificadoras avanzadas incluye análisis de vibraciones, estudios modales y evaluaciones de rigidez de los principales conjuntos mecánicos.
Vibraciones y estabilidad dinámica
Las vibraciones representan uno de los principales factores que pueden limitar la precisión de una máquina rectificadora. Incluso cuando la amplitud de las vibraciones es pequeña, pueden producirse irregularidades superficiales, marcas periódicas y desviaciones dimensionales.
Las fuentes de vibración pueden encontrarse en diferentes elementos del sistema. Entre ellas destacan el desequilibrio de la muela, los defectos de los rodamientos, las irregularidades de los accionamientos, la falta de rigidez del bastidor y las condiciones inadecuadas de contacto durante la rectificación.
El desequilibrio de la muela puede generar fuerzas centrífugas que aumentan con el cuadrado de la velocidad angular. Por esta razón, el equilibrado adquiere una importancia especial en máquinas que trabajan a velocidades periféricas elevadas.
También pueden aparecer vibraciones regenerativas. Este fenómeno se produce cuando las irregularidades generadas durante una pasada modifican las condiciones de contacto en pasadas posteriores. Si no se controlan adecuadamente, pueden producir superficies onduladas y una pérdida progresiva de estabilidad.
Las soluciones técnicas incluyen el equilibrado dinámico, la optimización de las condiciones de rectificación, la mejora de la rigidez estructural, la utilización de apoyos con buenas propiedades de amortiguación y la supervisión continua de las vibraciones.
Algunas máquinas modernas incorporan sensores de aceleración que permiten monitorizar el comportamiento dinámico del husillo y detectar variaciones anormales durante el proceso.
El análisis de vibraciones también puede utilizarse como herramienta de mantenimiento predictivo para identificar problemas en rodamientos, acoplamientos y elementos giratorios antes de que provoquen una avería importante.
Rectificación de materiales endurecidos
Una de las aplicaciones más importantes de las máquinas rectificadoras de precisión es el mecanizado de materiales que han sido sometidos a tratamientos térmicos para aumentar su dureza y resistencia al desgaste.
Después de procesos como el temple, el revenido, la cementación o la nitruración, determinadas piezas pueden alcanzar niveles de dureza que dificultan considerablemente las operaciones convencionales de mecanizado.
La rectificación permite trabajar estos materiales y conseguir las dimensiones finales necesarias sin recurrir necesariamente a operaciones adicionales de mecanizado por arranque de viruta convencional.
Los aceros para herramientas, los aceros de rodamientos, los aceros aleados de alta resistencia y los componentes cementados son ejemplos habituales de materiales que requieren operaciones de rectificación.
Sin embargo, el mecanizado de materiales endurecidos exige una selección adecuada de la herramienta abrasiva. Las muelas convencionales de óxido de aluminio pueden utilizarse en numerosas aplicaciones, mientras que las herramientas de CBN ofrecen ventajas importantes en determinadas operaciones de rectificación de aceros templados.
El control térmico es especialmente importante durante estas operaciones. Una generación excesiva de calor puede modificar las propiedades metalúrgicas de la superficie, provocar revenido localizado, generar tensiones residuales o producir quemaduras de rectificación.
La correcta distribución del refrigerante, la selección de una muela adecuada y la optimización de los parámetros de trabajo permiten reducir estos riesgos.
Rectificación de alta velocidad
La rectificación de alta velocidad es una tecnología que utiliza velocidades periféricas superiores a las empleadas habitualmente en determinados procesos convencionales de rectificación.
Su objetivo es mejorar la productividad, aumentar la capacidad de eliminación de material y optimizar las condiciones de contacto entre la herramienta abrasiva y la pieza.
Para desarrollar este tipo de operaciones se necesitan muelas específicamente diseñadas, husillos de alta velocidad, sistemas de equilibrado adecuados y estructuras mecánicas con excelentes propiedades dinámicas.
El diseño del husillo debe considerar las cargas centrífugas, la estabilidad de los rodamientos, la lubricación y la generación de calor. Los sistemas de protección también deben estar dimensionados para las condiciones de funcionamiento previstas.
Las muelas de CBN y determinadas herramientas abrasivas vitrificadas se utilizan en aplicaciones de rectificación de alta velocidad debido a sus características mecánicas y térmicas.
Una ventaja potencial de esta tecnología es la posibilidad de aumentar la productividad sin comprometer necesariamente la calidad superficial. Sin embargo, los resultados dependen de la coordinación de todos los parámetros del proceso y de la capacidad real de la máquina.
La rectificación de alta velocidad no consiste simplemente en aumentar las revoluciones del husillo. Requiere un diseño específico del conjunto giratorio, de los sistemas de accionamiento, de las protecciones y de la instalación de refrigeración.
Rectificación de perfiles y geometrías complejas
Las máquinas rectificadoras de perfiles de precisión están diseñadas para mecanizar superficies con geometrías especiales que no pueden obtenerse mediante una rectificación cilíndrica o plana convencional.
Estas máquinas se utilizan para fabricar perfiles de herramientas, matrices, punzones, componentes de transmisión, elementos de moldes y piezas con geometrías funcionales complejas.
La rectificación de perfiles puede realizarse utilizando muelas con una geometría previamente definida o mediante sistemas CNC capaces de generar diferentes formas a través de movimientos coordinados.
En las máquinas de rectificación de perfiles CNC, el control de los ejes permite sincronizar el movimiento de la muela y la pieza para reproducir geometrías específicas.
La precisión del perfil final depende de la geometría de la muela, la exactitud del sistema de posicionamiento, la rigidez de la estructura y la calidad del proceso de diamantado.
Para determinadas aplicaciones se utilizan sistemas de medición óptica o máquinas de medición por coordenadas que permiten verificar el perfil obtenido y compararlo con el modelo CAD original.
Las máquinas de rectificación de perfiles son especialmente importantes en la fabricación de herramientas de corte, engranajes especiales, componentes de moldes y matrices de conformado.
Máquinas rectificadoras de herramientas de precisión
Las máquinas rectificadoras de herramientas están diseñadas para fabricar, afilar y recuperar herramientas utilizadas en operaciones de mecanizado industrial.
Entre las herramientas que pueden mecanizarse se encuentran fresas, brocas, escariadores, machos de roscar, herramientas de torneado, herramientas especiales y diferentes tipos de cortadores industriales.
Estas máquinas pueden disponer de varios ejes lineales y rotativos para controlar la posición angular de la herramienta durante la rectificación.
Las rectificadoras CNC de herramientas permiten producir geometrías complejas con una elevada repetibilidad. El sistema de control puede gestionar los movimientos necesarios para generar ángulos de incidencia, ángulos de desprendimiento, hélices, filos de corte y perfiles especiales.
En las herramientas de carburo de tungsteno se utilizan frecuentemente muelas de diamante debido a la elevada dureza del material.
La precisión geométrica de una herramienta de corte influye directamente en el comportamiento durante el mecanizado. Los errores en los ángulos de corte, la concentricidad o la posición de los filos pueden provocar vibraciones, desgaste irregular y una reducción de la vida útil de la herramienta.
Por este motivo, las máquinas rectificadoras de herramientas incorporan sistemas de sujeción precisos, medición automática y software especializado para controlar las geometrías de corte.
Rectificación de componentes de rodamientos
La fabricación de rodamientos representa uno de los sectores industriales en los que las máquinas rectificadoras de precisión desempeñan un papel especialmente importante.
Los rodamientos requieren superficies de contacto con una elevada calidad geométrica y superficial para garantizar una distribución uniforme de las cargas y reducir la fricción durante el funcionamiento.
Los anillos interiores y exteriores, las pistas de rodadura y los elementos rodantes deben fabricarse con tolerancias específicas y una excelente repetibilidad.
En la fabricación de rodamientos, las operaciones de rectificación pueden incluir el mecanizado de diámetros exteriores, diámetros interiores, caras frontales, superficies de rodadura y perfiles especiales.
Las rectificadoras sin centros también se utilizan para mecanizar determinados elementos cilíndricos, dependiendo del diseño del rodamiento.
La calidad de las superficies de rodadura influye en la distribución de tensiones de contacto, la generación de ruido, la temperatura de funcionamiento y la vida útil del conjunto.
Por este motivo, las máquinas utilizadas en este sector deben ofrecer una elevada estabilidad dimensional y una capacidad de producción constante.
Rectificación de ejes y husillos industriales
Los ejes y husillos son componentes fundamentales en numerosos sistemas mecánicos. Su precisión dimensional y geométrica influye directamente en el funcionamiento de motores, reductores, transmisiones, máquinas herramienta y equipos industriales.
Las máquinas rectificadoras cilíndricas de precisión se utilizan para obtener diámetros exactos, superficies de apoyo, alojamientos de rodamientos y zonas de acoplamiento.
En los husillos de máquinas herramienta, la precisión de los asientos de los rodamientos y la concentricidad entre diferentes superficies son especialmente importantes.
Un error de alineación puede provocar vibraciones, calentamiento, desgaste prematuro y una reducción de la precisión del equipo en el que se instala el husillo.
Durante la rectificación de ejes largos, también es necesario controlar las deformaciones provocadas por el peso propio de la pieza, las fuerzas de mecanizado y las condiciones de sujeción.
Los apoyos intermedios, las lunetas y los sistemas de medición permiten mejorar la estabilidad durante el proceso.
En determinadas aplicaciones, las operaciones de rectificación se combinan con mediciones automáticas del diámetro para corregir las desviaciones y conseguir una geometría uniforme a lo largo de toda la longitud del componente.
Rectificación de componentes hidráulicos y neumáticos
Los componentes hidráulicos y neumáticos requieren superficies mecanizadas con una elevada precisión para garantizar el correcto funcionamiento de los sistemas de estanqueidad y guiado.
Los vástagos de cilindros hidráulicos, los pistones, los casquillos, los distribuidores y los cuerpos de válvulas pueden necesitar operaciones de rectificación para alcanzar las dimensiones y características superficiales especificadas.
En los vástagos hidráulicos, la calidad superficial influye directamente en el comportamiento de los elementos de sellado y en la resistencia al desgaste.
La cilindricidad y la rugosidad deben mantenerse dentro de los valores definidos para evitar fugas, desgaste prematuro y funcionamiento irregular.
En los alojamientos de válvulas, los diámetros interiores y las superficies de contacto deben fabricarse con tolerancias controladas para garantizar un movimiento adecuado y una distribución correcta del fluido.
Las rectificadoras interiores y exteriores permiten realizar estas operaciones con una elevada precisión.
En algunas aplicaciones, la rectificación se combina con procesos de bruñido o superacabado para obtener características superficiales específicas que mejoran el comportamiento funcional de los componentes.
Sistemas de medición integrados en rectificadoras de precisión
La integración de sistemas de medición constituye una de las tecnologías más importantes en las máquinas rectificadoras modernas.
Tradicionalmente, las dimensiones finales se comprobaban después de retirar la pieza de la máquina. Este procedimiento requiere tiempo adicional y puede provocar diferencias entre las condiciones térmicas de mecanizado y las condiciones existentes durante la inspección.
Los sistemas de medición integrados permiten controlar determinadas dimensiones mientras la pieza permanece instalada en la máquina.
Los palpadores de medición pueden detectar variaciones dimensionales y transmitir la información al control CNC. El sistema puede utilizar estos datos para corregir automáticamente la posición de la muela y compensar determinadas variaciones del proceso.
En rectificadoras cilíndricas, los sistemas de medición pueden controlar diámetros exteriores, diámetros interiores y determinadas características geométricas.
En rectificadoras planas, pueden utilizarse sistemas de medición para controlar espesores, alturas y posiciones de referencia.
Los sensores de contacto, los sistemas neumáticos y los dispositivos ópticos ofrecen diferentes posibilidades dependiendo de la precisión requerida y de la geometría de la pieza.
Es importante distinguir entre la resolución de un sistema de medición y su incertidumbre real. Un dispositivo puede mostrar valores con muchos decimales sin que ello signifique que la medición tenga esa misma exactitud.
Por este motivo, los sistemas integrados deben calibrarse y validarse periódicamente mediante instrumentos de referencia adecuados.
Control automático del desgaste de la muela
El desgaste de la muela es un fenómeno inevitable durante las operaciones de rectificación. A medida que se mecanizan las piezas, los granos abrasivos pueden desgastarse, fracturarse o desprenderse del aglomerante.
Este comportamiento modifica progresivamente la geometría de la herramienta y sus características de corte.
En una máquina convencional, el operario puede necesitar realizar ajustes periódicos para compensar el desgaste. En una máquina CNC avanzada, estas operaciones pueden automatizarse mediante sistemas de medición, diamantado y compensación.
El control del desgaste permite mantener una posición de mecanizado constante y reducir las variaciones dimensionales entre diferentes piezas.
También permite optimizar el consumo de herramientas abrasivas y reducir los tiempos improductivos.
Algunas máquinas utilizan sensores para supervisar la potencia del husillo, las vibraciones y las condiciones de contacto durante la rectificación. Estos parámetros pueden proporcionar información sobre el estado de la muela y ayudar a determinar cuándo es necesario realizar una operación de acondicionamiento.
La combinación de medición dimensional y monitorización del proceso permite desarrollar estrategias de producción más estables y eficientes.
Productividad y optimización de los ciclos de rectificación
La productividad de una máquina rectificadora de precisión no depende únicamente de la velocidad de mecanizado. También deben considerarse los tiempos de carga y descarga, los movimientos de aproximación, el diamantado, la medición, las operaciones auxiliares y los cambios de herramienta.
En líneas de producción modernas, la optimización del ciclo completo puede proporcionar mejoras importantes sin necesidad de aumentar excesivamente la velocidad de corte.
Los ciclos CNC pueden programarse para reducir movimientos innecesarios y coordinar las operaciones de rectificación, medición y compensación.
La utilización de sistemas automáticos de carga permite mantener la máquina trabajando durante periodos prolongados con una intervención reducida del operario.
También pueden utilizarse sistemas de alimentación automática para suministrar piezas de forma continua.
En determinadas instalaciones, varias máquinas rectificadoras se integran en una línea de fabricación junto con tornos CNC, centros de mecanizado, estaciones de lavado y equipos de inspección.
Esta integración permite reducir los tiempos de manipulación, mejorar la trazabilidad y controlar las características dimensionales durante las diferentes etapas de fabricación.
La optimización debe considerar siempre la calidad final del componente. Un aumento de productividad que provoque un incremento de piezas rechazadas o una reducción de la vida útil de las herramientas puede resultar económicamente desfavorable.
Futuro de las máquinas rectificadoras de precisión
El desarrollo de las máquinas rectificadoras de precisión está estrechamente relacionado con la evolución de la fabricación avanzada, los sistemas de automatización y las tecnologías de control numérico.
Las nuevas generaciones de máquinas tienden a incorporar estructuras optimizadas, husillos de mayor estabilidad, sistemas de accionamiento más precisos y soluciones avanzadas de compensación térmica.
La utilización de motores lineales, guías hidrostáticas y sistemas de medición directa permite mejorar determinados aspectos de la precisión y la dinámica de los ejes.
Las herramientas abrasivas también continúan evolucionando. Los nuevos desarrollos en materiales superabrasivos, aglomerantes y estructuras de muela permiten adaptar el proceso a materiales cada vez más exigentes.
La digitalización industrial facilita la recopilación de información durante el mecanizado y permite analizar el comportamiento de las máquinas a lo largo del tiempo.
Los sistemas de mantenimiento predictivo pueden utilizar datos de vibración, temperatura, consumo energético y comportamiento del husillo para identificar condiciones anormales.
La inteligencia artificial y los algoritmos de optimización también pueden utilizarse para analizar los parámetros del proceso y ayudar a determinar condiciones de mecanizado más eficientes. Sin embargo, estos sistemas deben apoyarse en mediciones fiables y modelos tecnológicos correctamente validados.
En la fabricación de componentes de alta precisión, la combinación de tecnologías mecánicas avanzadas, control CNC, metrología integrada y automatización continuará siendo uno de los factores determinantes para mejorar la productividad y la calidad industrial.
Las máquinas rectificadoras de precisión no son únicamente equipos destinados a eliminar pequeñas cantidades de material. Constituyen sistemas de fabricación altamente especializados en los que la rigidez mecánica, la estabilidad térmica, la precisión del husillo, la calidad de las herramientas abrasivas y el control de los movimientos deben funcionar conjuntamente. Su desarrollo permite fabricar componentes cada vez más complejos y exigentes, garantizando dimensiones controladas, superficies de elevada calidad y una repetibilidad indispensable para la industria moderna.
go on
Rectificadoras de precisión para producción industrial en serie
Las máquinas rectificadoras de precisión destinadas a la producción industrial en serie están diseñadas para fabricar grandes cantidades de componentes manteniendo unas condiciones de mecanizado constantes y una elevada repetibilidad dimensional. A diferencia de las máquinas utilizadas principalmente para trabajos individuales o fabricación de prototipos, estos equipos se desarrollan teniendo en cuenta la productividad, la automatización, la reducción de los tiempos de ciclo y la estabilidad del proceso durante periodos prolongados de funcionamiento.
En la producción en serie, las pequeñas variaciones dimensionales pueden representar un problema importante cuando se fabrican miles o millones de componentes. Por este motivo, las rectificadoras industriales deben disponer de sistemas de compensación automática, medición integrada, control del desgaste de las muelas y mecanismos de alimentación que permitan mantener condiciones de trabajo uniformes.
La configuración de estas máquinas depende del tipo de componente que se fabrica. Para piezas cilíndricas pequeñas pueden utilizarse rectificadoras sin centros, mientras que para ejes escalonados pueden emplearse rectificadoras cilíndricas CNC con sistemas automáticos de carga y descarga. En la fabricación de anillos de rodamientos se utilizan máquinas especializadas capaces de mecanizar diferentes superficies en operaciones sucesivas.
Las líneas automatizadas pueden integrar varias estaciones de rectificación, cada una destinada a una operación específica. Por ejemplo, una línea de fabricación de ejes puede incluir una estación de rectificación de diámetros principales, otra para los asientos de rodamientos y una tercera para las superficies de apoyo o caras frontales.
La integración de estas estaciones permite reducir los tiempos de manipulación y mejorar la coordinación entre las diferentes operaciones. Los sistemas de transporte automático pueden transferir las piezas entre máquinas y mantener un flujo continuo de producción.
La estabilidad del proceso es especialmente importante cuando las piezas deben cumplir tolerancias dimensionales muy ajustadas. Las rectificadoras utilizadas en estas líneas suelen incorporar sistemas de medición automática que comprueban las dimensiones durante el mecanizado y transmiten los resultados al control CNC.
Rectificadoras de precisión para componentes de gran tamaño
Aunque muchas máquinas rectificadoras de precisión se utilizan para fabricar componentes pequeños y medianos, también existen equipos especialmente diseñados para mecanizar piezas industriales de grandes dimensiones.
Estas máquinas se utilizan en la fabricación de rodillos industriales, ejes de grandes reductores, componentes de turbinas, cilindros hidráulicos, elementos de maquinaria pesada y superficies de referencia de grandes estructuras mecánicas.
La rectificación de componentes de gran tamaño presenta dificultades relacionadas con el peso de la pieza, las deformaciones estructurales, la estabilidad térmica y las condiciones de sujeción.
El bastidor debe proporcionar una rigidez suficiente para soportar las cargas estáticas y dinámicas generadas durante el proceso. Las mesas de trabajo, los contrapuntos y los sistemas de apoyo deben dimensionarse de acuerdo con las dimensiones y el peso máximo de los componentes.
En rectificadoras cilíndricas de grandes dimensiones, la pieza puede apoyarse mediante lunetas especiales para reducir las deformaciones producidas por su propio peso. Estas lunetas deben posicionarse cuidadosamente para evitar introducir errores geométricos durante el mecanizado.
Los sistemas de movimiento longitudinal también requieren una elevada precisión, especialmente cuando se mecanizan superficies cilíndricas de varios metros de longitud.
En rectificadoras planas de grandes dimensiones, la estabilidad de la mesa y la precisión de las guías son factores determinantes para conseguir superficies con una planitud uniforme.
El control térmico adquiere una importancia especial porque las variaciones de temperatura pueden producir dilataciones considerables en los componentes de gran tamaño. Por este motivo, las máquinas industriales avanzadas pueden incorporar circuitos de refrigeración estabilizados y sistemas de compensación térmica.
Rectificación de superficies cónicas de precisión
La rectificación de superficies cónicas es una operación importante en la fabricación de componentes mecánicos que requieren un contacto geométrico preciso entre dos superficies inclinadas.
Los conos se utilizan en husillos de máquinas herramienta, portaherramientas, componentes de transmisión, válvulas, asientos mecánicos, herramientas de montaje y diferentes sistemas de acoplamiento.
Las máquinas rectificadoras cilíndricas universales permiten mecanizar superficies cónicas mediante la orientación del cabezal portapiezas o del conjunto rectificador. También existen máquinas CNC que generan el perfil cónico mediante movimientos coordinados de sus ejes.
La precisión del ángulo cónico es fundamental para garantizar un contacto adecuado entre las superficies acopladas. Una pequeña desviación angular puede provocar un contacto irregular y una distribución desigual de las cargas.
En los husillos de máquinas herramienta, por ejemplo, los conos de sujeción deben presentar una elevada precisión geométrica para asegurar una correcta transmisión de fuerzas y una buena repetibilidad durante el montaje de las herramientas.
La inspección de estas superficies puede realizarse mediante instrumentos específicos de medición angular, comparadores, patrones cónicos y máquinas de medición por coordenadas.
Durante la rectificación también debe controlarse la concentricidad entre la superficie cónica y las superficies cilíndricas de referencia del componente.
Rectificación de caras frontales y superficies de apoyo
Las caras frontales y las superficies de apoyo son características geométricas importantes en numerosos componentes mecánicos. Su precisión influye en el montaje, la alineación y la distribución de cargas entre diferentes elementos.
Las máquinas rectificadoras de precisión pueden mecanizar estas superficies mediante muelas de geometría adecuada y movimientos controlados de aproximación.
En una rectificadora cilíndrica, determinadas configuraciones permiten mecanizar tanto las superficies exteriores como las caras frontales de una misma pieza. Esta capacidad resulta especialmente útil para fabricar ejes con escalones, superficies de apoyo y asientos de rodamientos.
Las rectificadoras planas también se utilizan para obtener caras frontales con una elevada planitud y paralelismo.
En componentes como anillos de rodamientos, separadores, bridas y elementos de transmisión, las caras frontales deben mantener relaciones geométricas precisas respecto a los diámetros de referencia.
El control del paralelismo es especialmente importante cuando dos superficies deben permanecer enfrentadas durante el montaje. Una desviación puede generar concentraciones de tensión, vibraciones o una distribución irregular de las cargas.
La correcta sujeción de la pieza durante la rectificación es fundamental. Los sistemas magnéticos, los platos especiales y los dispositivos mecánicos de fijación deben proporcionar estabilidad sin deformar el componente.
Rectificación de engranajes y componentes de transmisión
Las máquinas rectificadoras de engranajes se utilizan para mejorar la precisión geométrica y la calidad superficial de los dientes después de las operaciones de generación y tratamiento térmico.
Los engranajes industriales deben transmitir movimiento y potencia manteniendo una relación de transmisión constante y unas condiciones de contacto adecuadas entre los dientes.
Después del tallado y del tratamiento térmico, los engranajes pueden presentar pequeñas deformaciones que afectan a la geometría de los perfiles. La rectificación permite corregir estas desviaciones y obtener una geometría final compatible con los requisitos funcionales.
Existen diferentes tecnologías de rectificación de engranajes, entre ellas la rectificación de perfil y la rectificación por generación.
En la rectificación de perfil, la geometría del diente se obtiene mediante una muela cuya forma corresponde al perfil requerido o mediante una herramienta que genera el perfil a través de movimientos CNC coordinados.
En la rectificación por generación, el perfil se produce mediante un movimiento relativo sincronizado entre la muela y el engranaje. Este método permite obtener perfiles precisos en diferentes configuraciones de engranajes.
La rectificación de engranajes se utiliza en cajas de cambios industriales, transmisiones automotrices, reductores de velocidad, turbinas, maquinaria pesada y sistemas de transmisión de alta potencia.
La calidad del proceso influye en el ruido, las vibraciones, la eficiencia mecánica y la vida útil del conjunto de transmisión.
Rectificadoras de precisión para la industria aeroespacial
La industria aeroespacial requiere componentes mecánicos capaces de trabajar bajo condiciones exigentes de temperatura, presión, velocidad y carga mecánica. Por este motivo, las operaciones de rectificación desempeñan un papel importante en la fabricación de diferentes elementos utilizados en motores, turbinas y sistemas de transmisión.
Los componentes aeroespaciales pueden fabricarse con aleaciones de níquel, aleaciones de titanio, aceros especiales y otros materiales de elevada resistencia mecánica y térmica.
Estos materiales pueden presentar dificultades de mecanizado debido a su dureza, resistencia al desgaste, baja conductividad térmica o tendencia al endurecimiento durante el trabajo.
Las rectificadoras utilizadas en este sector deben proporcionar un control preciso de las condiciones de contacto y una refrigeración adecuada.
Los componentes de turbinas pueden requerir operaciones de rectificación en superficies cilíndricas, caras de apoyo, zonas de acoplamiento y geometrías especiales.
Los husillos, ejes y componentes de transmisión también necesitan una elevada precisión dimensional y una buena estabilidad geométrica.
En estas aplicaciones, la trazabilidad de los procesos es fundamental. Los parámetros de mecanizado, los resultados de medición y las condiciones de fabricación deben registrarse de acuerdo con los requisitos de calidad correspondientes.
Rectificación de aleaciones especiales y materiales difíciles de mecanizar
La evolución de los materiales industriales ha incrementado la necesidad de desarrollar procesos de rectificación capaces de trabajar con aleaciones de características mecánicas y térmicas especiales.
Las superaleaciones de níquel, los aceros inoxidables endurecidos, las aleaciones de cobalto, las aleaciones de titanio y determinados materiales compuestos presentan dificultades específicas durante el mecanizado abrasivo.
En las superaleaciones de níquel, la elevada resistencia mecánica a temperaturas elevadas y la tendencia al endurecimiento superficial pueden aumentar las fuerzas de rectificación y el desgaste de la herramienta.
Las aleaciones de titanio presentan una conductividad térmica relativamente baja, por lo que el calor generado durante el proceso puede concentrarse en la zona de contacto.
En los aceros inoxidables, determinadas composiciones pueden provocar una tendencia a la adherencia de material sobre los granos abrasivos, modificando las características de corte de la muela.
Para trabajar estos materiales es necesario seleccionar cuidadosamente el tipo de abrasivo, el aglomerante, la estructura de la muela y las condiciones de refrigeración.
Las herramientas superabrasivas pueden ofrecer ventajas importantes en determinadas operaciones, aunque su utilización debe justificarse considerando el coste de la herramienta, la productividad y la calidad final requerida.
La rectificación de materiales difíciles de mecanizar requiere también una atención especial a la integridad superficial, ya que una superficie aparentemente correcta puede presentar tensiones residuales o alteraciones metalúrgicas que afecten a su comportamiento en servicio.
Integridad superficial después de la rectificación
La integridad superficial es un concepto más amplio que la rugosidad. Además de describir la geometría microscópica de una superficie, considera las condiciones físicas y metalúrgicas de la capa superficial del material después del mecanizado.
Durante la rectificación, la combinación de fuerzas mecánicas y energía térmica puede modificar las propiedades de las capas próximas a la superficie.
Entre los fenómenos que pueden aparecer se encuentran las tensiones residuales, las modificaciones de microestructura, las quemaduras de rectificación, las microfisuras y los cambios locales de dureza.
Las quemaduras de rectificación representan un defecto especialmente importante cuando se mecanizan aceros endurecidos. Se producen cuando la temperatura alcanzada durante el proceso modifica las condiciones metalúrgicas de la superficie.
Dependiendo de las condiciones térmicas, puede producirse un revenido localizado o una transformación microestructural no deseada.
Las microfisuras pueden aparecer cuando las tensiones térmicas y mecánicas superan la capacidad de resistencia de la capa superficial.
Estos defectos pueden reducir considerablemente la resistencia a la fatiga y la vida útil de determinados componentes.
Por esta razón, el control de calidad de piezas de alta responsabilidad puede incluir inspecciones metalográficas, ensayos de dureza, análisis de tensiones residuales y métodos no destructivos.
La optimización del proceso debe considerar tanto las dimensiones finales como la integridad superficial del componente.
Rectificación y procesos de superacabado
En determinadas aplicaciones, la rectificación convencional no proporciona por sí sola todas las características superficiales necesarias. En estos casos, puede combinarse con procesos adicionales de acabado.
El superacabado es un proceso destinado a mejorar las características microscópicas de una superficie mediante herramientas abrasivas finas y movimientos de trabajo controlados.
Se utiliza especialmente en componentes sometidos a fricción y contacto repetitivo, como ejes, rodamientos, cilindros y elementos de transmisión.
Durante el superacabado, una herramienta abrasiva entra en contacto con la superficie mediante movimientos oscilatorios o combinaciones de movimientos específicos. El objetivo es eliminar las irregularidades superficiales más pronunciadas y mejorar la textura funcional.
El bruñido es otro proceso utilizado para mejorar las superficies interiores de cilindros y agujeros. Mediante herramientas abrasivas especiales, permite corregir determinadas desviaciones geométricas y obtener una textura superficial adecuada para aplicaciones hidráulicas y mecánicas.
El lapeado se utiliza cuando se necesitan superficies con una elevada planitud y un acabado extremadamente fino. El proceso emplea partículas abrasivas entre la pieza y una herramienta de trabajo, normalmente denominada plato de lapeado.
Aunque estos procesos presentan diferencias importantes, pueden complementar las operaciones de rectificación y permitir la fabricación de componentes con requisitos superficiales muy exigentes.
Sistemas de control de calidad en máquinas rectificadoras
El control de calidad de una máquina rectificadora de precisión debe abarcar tanto la propia máquina como las piezas fabricadas.
La verificación de la máquina permite comprobar que los diferentes conjuntos mecánicos mantienen las características geométricas y funcionales previstas durante su fabricación y montaje.
Entre las comprobaciones habituales se encuentran la rectitud de los movimientos lineales, la perpendicularidad entre ejes, el paralelismo de las superficies de referencia, el descentramiento del husillo y la repetibilidad de posicionamiento.
En las máquinas CNC también deben verificarse la precisión de los sistemas de medición, la respuesta de los accionamientos y la estabilidad de los movimientos interpolados.
La inspección de las piezas permite comprobar si los resultados del proceso cumplen las especificaciones técnicas.
Dependiendo de la geometría del componente, pueden utilizarse micrómetros, comparadores, calibres neumáticos, instrumentos de medición de redondez, perfilómetros, rugosímetros y máquinas de medición por coordenadas.
En determinados procesos, la inspección se realiza mediante muestreo estadístico. Los resultados se analizan para identificar tendencias y detectar posibles desviaciones antes de que se produzcan piezas fuera de tolerancia.
El control estadístico de procesos permite estudiar la variabilidad dimensional y determinar si el proceso permanece estable a lo largo del tiempo.
La combinación de medición en máquina e inspección independiente proporciona una mayor seguridad en la validación de los resultados.
Capacidad del proceso y repetibilidad dimensional
La capacidad del proceso es un indicador utilizado para evaluar si un proceso de fabricación puede mantener sus resultados dentro de los límites de tolerancia establecidos.
En las operaciones de rectificación, esta capacidad depende de la estabilidad de la máquina, las condiciones de mecanizado, el estado de las herramientas abrasivas, la variabilidad de los materiales y las condiciones ambientales.
Los indicadores Cp y Cpk se utilizan habitualmente para analizar la capacidad de los procesos industriales.
El indicador Cp compara la amplitud de la tolerancia disponible con la dispersión del proceso. El indicador Cpk también considera la posición de la distribución de resultados respecto a los límites de especificación.
Una máquina rectificadora puede tener una elevada precisión de posicionamiento y, sin embargo, presentar una capacidad de proceso insuficiente si existen variaciones térmicas, desgaste irregular de la muela o diferencias importantes entre las piezas de entrada.
Por este motivo, la validación debe realizarse mediante una serie representativa de piezas fabricadas en condiciones reales de producción.
La estabilidad del proceso debe comprobarse durante periodos suficientemente largos para identificar posibles cambios relacionados con el calentamiento de la máquina, el desgaste de la herramienta y las variaciones del material.
Diseño ergonómico y accesibilidad de las máquinas rectificadoras
Además de las características técnicas, el diseño de una máquina rectificadora de precisión debe considerar las condiciones de utilización y mantenimiento.
La disposición de los mandos, las puertas de acceso, las zonas de carga y los dispositivos de inspección debe facilitar las operaciones habituales del personal.
Una buena accesibilidad permite reducir los tiempos de preparación, facilitar los cambios de muela y simplificar las tareas de mantenimiento.
Los paneles de control deben proporcionar información clara sobre el estado de la máquina, los parámetros de mecanizado, las alarmas y las condiciones de funcionamiento.
En máquinas automatizadas, la interfaz del operador debe permitir seleccionar programas, modificar parámetros autorizados y consultar los resultados de medición.
La protección de las zonas móviles y la disposición de los sistemas de refrigeración también deben considerarse durante el diseño.
Una arquitectura bien estudiada facilita la limpieza, la retirada de residuos abrasivos y la inspección periódica de los diferentes componentes.
La ergonomía no debe considerarse únicamente una cuestión de comodidad, sino también un factor que influye en la productividad, la seguridad y la fiabilidad del proceso industrial.
Eficiencia energética de las máquinas rectificadoras de precisión
El consumo energético de una máquina rectificadora depende de diferentes elementos, entre ellos el motor principal, los accionamientos de los ejes, los sistemas hidráulicos, las bombas de refrigeración, la lubricación y los equipos auxiliares.
En instalaciones industriales con funcionamiento continuo, la eficiencia energética puede influir considerablemente en el coste total de producción.
Los motores de alta eficiencia y los variadores de frecuencia permiten adaptar el consumo a las necesidades reales de funcionamiento.
Los sistemas de bombeo pueden incorporar regulación automática para suministrar el caudal necesario durante cada fase del proceso.
También es posible reducir el consumo mediante estrategias de gestión de energía que desconecten determinados equipos auxiliares durante periodos de inactividad.
Sin embargo, la optimización energética no debe comprometer la estabilidad térmica ni las condiciones necesarias para obtener una elevada precisión dimensional.
En particular, los circuitos de refrigeración y estabilización térmica deben mantener unas condiciones suficientemente constantes cuando la máquina trabaja con tolerancias muy ajustadas.
La eficiencia energética debe evaluarse considerando el consumo por pieza fabricada y no únicamente la potencia nominal instalada.
Una máquina que consume algo más de energía por hora, pero produce componentes con mayor rapidez y menos rechazos, puede ofrecer un mejor rendimiento energético por unidad de producción.
Integración de rectificadoras en sistemas de fabricación inteligentes
La integración de máquinas rectificadoras de precisión en sistemas de fabricación inteligentes permite conectar los procesos de mecanizado con los sistemas de gestión y supervisión de la producción.
Estas instalaciones pueden intercambiar información sobre programas de trabajo, cantidades fabricadas, tiempos de ciclo, resultados de medición y estado de los equipos.
La comunicación entre máquinas permite coordinar las diferentes operaciones de una línea de fabricación y reducir las interrupciones causadas por problemas de suministro o acumulación de piezas.
Los sistemas de supervisión pueden registrar información sobre la velocidad del husillo, las posiciones de los ejes, las temperaturas, las vibraciones y el consumo energético.
Esta información puede utilizarse para analizar el comportamiento del proceso y detectar patrones asociados al desgaste de las herramientas o a posibles fallos mecánicos.
La trazabilidad digital también facilita relacionar cada pieza con los parámetros utilizados durante su fabricación.
En sectores industriales con requisitos de calidad elevados, esta capacidad puede ser especialmente útil para analizar desviaciones, investigar defectos y demostrar que los componentes se han fabricado bajo condiciones controladas.
La evolución hacia fábricas inteligentes está aumentando la importancia de las máquinas rectificadoras como elementos conectados dentro de sistemas de producción integrados.
Consideraciones económicas en la adquisición de máquinas rectificadoras de precisión
La inversión en una máquina rectificadora de precisión debe evaluarse considerando tanto el coste inicial como los gastos asociados a su funcionamiento durante toda su vida útil.
El precio de adquisición depende de factores como la arquitectura mecánica, las dimensiones de trabajo, el número de ejes, la capacidad del husillo, el sistema CNC, los dispositivos de medición y el nivel de automatización.
Las máquinas diseñadas para aplicaciones especiales pueden requerir soluciones mecánicas y tecnológicas específicas que incrementan el coste de fabricación.
También deben considerarse los gastos relacionados con las muelas abrasivas, los diamantadores, los fluidos de rectificación, la energía, el mantenimiento y los repuestos.
La productividad constituye uno de los factores más importantes para determinar la rentabilidad de la inversión.
Una máquina con un tiempo de ciclo reducido puede disminuir considerablemente el coste de fabricación cuando se producen grandes cantidades de componentes.
Sin embargo, en aplicaciones de baja producción, una máquina universal con mayor flexibilidad puede resultar económicamente más conveniente que un equipo especializado de elevada capacidad.
La precisión y la repetibilidad también tienen una influencia económica directa. La reducción de piezas rechazadas, la disminución de operaciones correctivas y la menor necesidad de inspecciones adicionales pueden mejorar significativamente el coste total de fabricación.
Por este motivo, la selección de una máquina rectificadora debe basarse en un análisis conjunto de capacidad productiva, precisión, flexibilidad, fiabilidad y coste de explotación.
Desarrollo tecnológico y nuevas soluciones de rectificación
El desarrollo de nuevas soluciones para máquinas rectificadoras de precisión está orientado a mejorar simultáneamente la productividad, la estabilidad dimensional y la capacidad de mecanizar materiales avanzados.
Los fabricantes de maquinaria industrial están prestando especial atención a la optimización de los husillos, la reducción de las deformaciones térmicas, el desarrollo de guías de elevada rigidez y la integración de sistemas de medición cada vez más precisos.
Los husillos de accionamiento directo permiten eliminar determinadas transmisiones mecánicas y reducir algunas fuentes de vibración. Esta configuración puede mejorar la respuesta dinámica y facilitar el control de la velocidad de rotación.
Los motores lineales ofrecen posibilidades interesantes para los movimientos de alta velocidad y precisión, especialmente cuando se necesita una respuesta rápida durante ciclos complejos de mecanizado.
Las estructuras de máquinas también están evolucionando mediante el uso de diseños optimizados por análisis de elementos finitos. Estas herramientas permiten estudiar las deformaciones y las frecuencias naturales antes de fabricar los componentes estructurales.
La optimización topológica puede ayudar a distribuir el material de la estructura de forma más eficiente, manteniendo la rigidez necesaria y reduciendo determinadas masas.
Los sistemas de medición y compensación también están adquiriendo una importancia creciente. La utilización de escalas lineales de alta resolución, sensores térmicos y dispositivos de medición en proceso permite controlar mejor las condiciones reales de mecanizado.
La combinación de estas tecnologías está contribuyendo al desarrollo de máquinas rectificadoras más estables, automatizadas y adaptables a las necesidades de la fabricación industrial moderna.
Las máquinas rectificadoras de precisión seguirán desempeñando un papel esencial en la producción de componentes mecánicos avanzados, especialmente en aquellos procesos donde la calidad geométrica, la integridad superficial y la repetibilidad dimensional son requisitos fundamentales.
go on
La evolución de las máquinas rectificadoras de precisión también está estrechamente relacionada con la capacidad de controlar de forma independiente cada una de las variables que intervienen en el proceso de rectificado. En las operaciones industriales modernas, la precisión ya no depende únicamente de la calidad de la máquina o de la herramienta abrasiva, sino de la coordinación entre la rigidez estructural, la estabilidad térmica, la geometría de la pieza, las condiciones de contacto, la velocidad de los movimientos y los sistemas de compensación. Por este motivo, las rectificadoras de precisión actuales incorporan soluciones mecánicas, hidráulicas, eléctricas y electrónicas que permiten mantener condiciones de mecanizado constantes incluso durante ciclos de producción prolongados.
Uno de los aspectos más importantes en el desarrollo de estas máquinas es el control de la deformación de la pieza durante el rectificado. Aunque el material eliminado en cada pasada suele ser reducido, las fuerzas de contacto pueden provocar desplazamientos microscópicos cuando la pieza tiene una sección pequeña, una longitud elevada o una geometría especialmente flexible. Este fenómeno es relevante durante el rectificado de ejes largos, tubos de precisión, husillos, vástagos hidráulicos y componentes con paredes delgadas. Si la pieza se deforma bajo la presión de la muela, la máquina puede generar una geometría aparentemente correcta mientras existe contacto, pero después de retirar la carga la pieza recupera parcialmente su posición original y aparecen desviaciones dimensionales.
Para reducir este efecto, las rectificadoras cilíndricas pueden utilizar lunetas de apoyo, soportes regulables, sistemas de sujeción de baja deformación y dispositivos de control de presión. Las lunetas permiten sostener la pieza en puntos intermedios y limitar la flexión durante el mecanizado. Su posición debe seleccionarse de acuerdo con la longitud, el diámetro, la rigidez y las condiciones de apoyo de la pieza. En aplicaciones de alta precisión, el contacto entre la luneta y la superficie mecanizada también debe controlarse cuidadosamente para evitar marcas, calentamiento localizado o alteraciones de la geometría.
El rectificado de componentes de paredes delgadas requiere una estrategia específica. Las piezas fabricadas mediante torneado, embutición, laminación o mecanizado previo pueden presentar una rigidez limitada y reaccionar de forma sensible a las fuerzas radiales. En estos casos, la selección de la muela, la profundidad de pasada y la velocidad de avance debe realizarse considerando la capacidad de deformación de la pieza. También pueden utilizarse mandriles especiales, dispositivos expansibles y sistemas de sujeción distribuidos que reduzcan las concentraciones de presión. El objetivo consiste en eliminar material de manera uniforme sin modificar la forma natural del componente.
Otro campo importante es el rectificado de componentes con geometrías escalonadas. Los ejes de transmisión, árboles de levas, husillos, ejes de bombas y componentes de maquinaria suelen presentar varios diámetros, hombros, ranuras y superficies de referencia. Una rectificadora cilíndrica universal o CNC puede mecanizar diferentes zonas de una misma pieza mediante cambios controlados de posición y trayectoria. La programación debe tener en cuenta las transiciones entre diámetros, los radios de acuerdo, las longitudes de contacto y las zonas de salida de la muela. Una trayectoria inadecuada puede producir marcas en los hombros, sobrepasar las tolerancias de longitud o generar diferencias de diámetro entre distintas secciones.
En las piezas con hombros próximos a superficies rectificadas, la geometría de la muela adquiere especial importancia. El perfil abrasivo debe permitir alcanzar la zona requerida sin interferencias con otras partes de la pieza. Dependiendo de la aplicación, pueden emplearse muelas rectas, muelas con rebaje, muelas de perfil especial o configuraciones angulares. En máquinas CNC, la compensación del radio y del perfil de la muela facilita la ejecución de geometrías complejas y permite modificar las trayectorias sin tener que recurrir a dispositivos mecánicos específicos para cada variante de producto.
El rectificado de ranuras constituye otra aplicación relevante de las máquinas rectificadoras de precisión. Las ranuras pueden tener funciones de lubricación, posicionamiento, transmisión de movimiento, retención de componentes o distribución de fluidos. Su anchura, profundidad, paralelismo y posición respecto a otras superficies deben mantenerse dentro de tolerancias definidas. Para estas operaciones se utilizan muelas estrechas o perfiles abrasivos especialmente preparados. La estabilidad lateral de la muela es fundamental, ya que una desviación pequeña puede modificar la anchura de la ranura o producir una geometría asimétrica.
En la fabricación de componentes hidráulicos, las máquinas rectificadoras de precisión desempeñan una función esencial en la producción de vástagos, camisas, distribuidores, carretes de válvulas y elementos de bombas. Las superficies cilíndricas de estos componentes deben presentar una elevada precisión dimensional y una rugosidad compatible con el funcionamiento de las juntas y los sistemas de guiado. Una superficie demasiado rugosa puede acelerar el desgaste de los elementos de sellado, mientras que una geometría incorrecta puede provocar fugas internas, pérdidas de presión o movimientos irregulares. El rectificado permite obtener superficies funcionales con características controladas y repetibles.
Los carretes de válvulas hidráulicas son componentes especialmente exigentes porque trabajan con holguras reducidas dentro de sus alojamientos. La diferencia entre el diámetro del carrete y el diámetro interior del cuerpo de la válvula determina una parte importante del comportamiento hidráulico. Las variaciones dimensionales pueden modificar las fugas internas, la respuesta de la válvula y la estabilidad del sistema. Por ello, el rectificado de precisión debe mantener no solamente el diámetro, sino también la cilindricidad, la rectitud y la calidad superficial a lo largo de toda la longitud funcional.
En las máquinas rectificadoras destinadas a la producción de vástagos hidráulicos, la longitud de la pieza puede representar un desafío considerable. Los vástagos largos requieren una alineación precisa entre los puntos de apoyo y el eje de rotación. La velocidad de giro debe seleccionarse teniendo en cuenta el diámetro y la estabilidad dinámica. Cuando existen diferencias importantes entre el diámetro y la longitud, el uso de lunetas puede resultar necesario para controlar la flexión. Además, la distribución del refrigerante debe garantizar que toda la zona de contacto permanezca adecuadamente refrigerada.
El rectificado de superficies internas también presenta particularidades relacionadas con la rigidez de las herramientas. En estas operaciones, la muela se monta sobre un husillo de pequeño diámetro que debe alcanzar el interior de la pieza. Cuanto mayor sea la profundidad del agujero, mayor puede ser la longitud libre del husillo y, por tanto, su sensibilidad a las vibraciones y a la flexión. La relación entre la longitud de salida, el diámetro del eje y las condiciones de apoyo influye directamente en la estabilidad del proceso. Por este motivo, las rectificadoras interiores de precisión necesitan husillos diseñados específicamente para trabajar con herramientas de pequeño diámetro y elevada velocidad de rotación.
La evacuación de virutas abrasivas en el rectificado interior puede ser más complicada que en el rectificado exterior. El espacio disponible entre la muela y la superficie interior limita la circulación del refrigerante y dificulta la eliminación de partículas. Si las partículas permanecen en la zona de contacto, pueden producir rayaduras, deteriorar el acabado y acelerar el desgaste de la muela. Por ello, el diseño de los conductos de refrigeración y la dirección del flujo son factores fundamentales en las máquinas destinadas al rectificado de agujeros de precisión.
En la fabricación de cilindros hidráulicos, las rectificadoras interiores pueden utilizarse para mecanizar camisas y superficies cilíndricas internas cuando se requiere una geometría y un acabado determinados. La rectitud del agujero, su diámetro y la uniformidad superficial influyen en el movimiento del pistón y en el comportamiento de los elementos de sellado. Dependiendo de la longitud y el diámetro del cilindro, pueden emplearse rectificadoras interiores convencionales, máquinas especializadas o procesos complementarios como el bruñido. La elección depende de la tolerancia requerida, la rugosidad objetivo, la relación entre longitud y diámetro y el volumen de producción.
Las rectificadoras de precisión también se utilizan en la fabricación de componentes de bombas de vacío. Los rotores, ejes, camisas y superficies de apoyo pueden requerir tolerancias geométricas muy estrictas para garantizar un funcionamiento estable. En determinadas bombas, las holguras entre elementos giratorios y estacionarios son reducidas y cualquier variación puede modificar el rendimiento volumétrico, aumentar las fugas o provocar contacto entre componentes. El rectificado permite controlar las dimensiones finales y mejorar la calidad de las superficies funcionales.
En el sector de la fabricación de engranajes, las máquinas rectificadoras de precisión se utilizan para mejorar la geometría de los flancos de los dientes después del tratamiento térmico. El tratamiento puede provocar deformaciones que deben corregirse para conseguir el perfil, la hélice y la precisión de transmisión requeridos. El rectificado de engranajes permite reducir errores geométricos y mejorar el contacto entre dientes. La precisión de la máquina, la calidad del sistema de sujeción y la estabilidad de la herramienta abrasiva son esenciales para conseguir resultados repetibles.
El comportamiento de los engranajes durante el funcionamiento depende de diversos parámetros geométricos, como el error de perfil, el error de hélice, la desviación de paso y la rugosidad de los flancos. Estas características afectan al reparto de carga, al ruido, a las vibraciones y al desgaste. Las rectificadoras de engranajes modernas pueden incorporar sistemas de medición y corrección que permiten ajustar el proceso en función de los resultados obtenidos. De esta manera, el rectificado deja de ser una operación aislada y pasa a formar parte de un sistema de fabricación con control dimensional integrado.
En las aplicaciones de transmisión de alta potencia, como cajas de engranajes industriales, reductores de turbinas eólicas, transmisiones ferroviarias y maquinaria pesada, la calidad de los flancos de los dientes tiene una influencia directa sobre la vida útil del conjunto. Las máquinas rectificadoras especializadas deben trabajar con piezas de dimensiones elevadas y mantener una precisión suficiente en toda la superficie del diente. La rigidez de la estructura, la capacidad de posicionamiento y la estabilidad del cabezal abrasivo son factores determinantes.
La fabricación de rodamientos constituye otro sector donde el rectificado de precisión resulta indispensable. Los anillos interiores y exteriores, los caminos de rodadura y determinados elementos rodantes requieren geometrías controladas y superficies con características específicas. Las desviaciones de circularidad, ondulación o rugosidad pueden afectar a la distribución de carga y al comportamiento dinámico del rodamiento. Por ello, las rectificadoras utilizadas en esta industria están diseñadas para realizar operaciones repetitivas con una elevada estabilidad de proceso.
En los anillos de rodamientos, las superficies de referencia deben mantener una relación geométrica precisa con los caminos de rodadura. El mecanizado puede incluir rectificado de diámetros exteriores, diámetros interiores, caras laterales y pistas. Cada operación exige una configuración específica de sujeción y posicionamiento. En líneas de producción de gran volumen, las máquinas suelen integrarse con sistemas automáticos de alimentación, transferencia y medición para reducir los tiempos improductivos y mantener una calidad uniforme.
El rectificado de componentes cerámicos representa una aplicación especializada de las máquinas rectificadoras de precisión. Los materiales cerámicos técnicos se utilizan en cojinetes, sellos mecánicos, aisladores, componentes de bombas, elementos de medición y piezas sometidas a desgaste. Aunque presentan una elevada dureza y estabilidad térmica, también pueden ser frágiles y sensibles a los esfuerzos de tracción. El rectificado de estos materiales exige muelas apropiadas, parámetros de corte controlados y una máquina con elevada rigidez.
En materiales cerámicos, la profundidad de penetración de los granos abrasivos debe controlarse cuidadosamente para evitar daños superficiales y microfisuras. La selección del tamaño de grano, la concentración abrasiva y el tipo de aglomerante influye en el mecanismo de eliminación de material. En determinadas aplicaciones se utilizan muelas de diamante, debido a su capacidad para mecanizar materiales de elevada dureza. La refrigeración también es importante para limitar el calentamiento y facilitar la evacuación de partículas.
El rectificado de vidrio técnico y materiales frágiles plantea problemas similares. Las superficies ópticas, los componentes de instrumentos y determinados elementos de precisión requieren una eliminación controlada de material. Aunque el rectificado puede utilizarse para generar la geometría inicial, las superficies ópticas de alta calidad suelen necesitar operaciones posteriores de pulido y acabado. La rectificadora debe proporcionar una base geométrica precisa para que los procesos posteriores puedan alcanzar las características superficiales requeridas.
En la fabricación de herramientas de corte, las rectificadoras de precisión se utilizan para producir y reacondicionar brocas, fresas, escariadores, machos de roscar y herramientas especiales. La geometría de los filos determina la capacidad de corte, la evacuación de virutas, la generación de calor y la vida útil de la herramienta. Las rectificadoras CNC de herramientas permiten controlar múltiples ejes de movimiento para producir geometrías complejas y repetirlas con precisión.
La fabricación de herramientas de metal duro requiere especial atención debido a la elevada dureza del material y a la geometría de los filos. Las muelas de diamante son habituales en estas aplicaciones porque permiten eliminar material de manera eficiente. La máquina debe mantener una elevada estabilidad del husillo y una sincronización precisa de los movimientos rotativos y lineales. Los errores de posicionamiento pueden modificar los ángulos de desprendimiento, los ángulos de incidencia y la simetría de los filos.
Las rectificadoras CNC de herramientas pueden disponer de sistemas automáticos de medición de la geometría. Estos sistemas permiten comprobar diámetros, longitudes, ángulos y perfiles sin retirar la herramienta de la máquina. Los datos obtenidos pueden utilizarse para corregir las trayectorias y compensar el desgaste de la muela. En producciones de herramientas especiales, esta capacidad reduce la dependencia de operaciones manuales y facilita la repetición de geometrías complejas.
La rectificación de matrices y punzones es otra aplicación importante. Las herramientas utilizadas en estampación, corte, conformado y embutición deben mantener superficies funcionales con geometrías muy precisas. Una desviación en la planitud, el paralelismo o la perpendicularidad puede modificar la distribución de fuerzas durante el trabajo y provocar desgaste irregular. Las rectificadoras planas de precisión permiten mecanizar las superficies de referencia y las zonas funcionales de estas herramientas.
En moldes de inyección y herramientas de conformado, las superficies rectificadas pueden actuar como referencias de montaje, superficies de cierre o zonas de deslizamiento. La calidad geométrica influye en la repetibilidad del proceso y en la calidad de las piezas fabricadas. En función de la geometría del molde, pueden utilizarse rectificadoras planas, universales, de perfiles o centros de mecanizado con capacidades de rectificado. La selección del proceso depende de la dureza del material, la accesibilidad de las superficies y el nivel de acabado requerido.
La integración de sistemas de medición durante el rectificado es una de las tendencias más importantes en el desarrollo de las máquinas modernas. Los sistemas de medición en proceso permiten controlar dimensiones mientras la pieza permanece sujeta en la máquina. En el rectificado cilíndrico, por ejemplo, un palpador puede medir el diámetro y transmitir la información al control CNC. Si el sistema detecta que la dimensión todavía no ha alcanzado el valor final, la máquina puede continuar eliminando material de acuerdo con una estrategia programada.
Los sistemas de medición también pueden utilizarse para detectar desviaciones entre diferentes puntos de una misma superficie. Esto resulta especialmente importante cuando se necesita controlar la conicidad, la cilindricidad o la variación dimensional a lo largo de una pieza. Sin embargo, la medición durante el proceso debe considerar factores como la temperatura, la presencia de refrigerante, la limpieza de la superficie y la posición del dispositivo de medición. Una medición realizada en condiciones inadecuadas puede generar compensaciones incorrectas.
La compensación automática del desgaste de la muela permite mantener las dimensiones de producción durante periodos prolongados. A medida que la muela trabaja, su diámetro puede disminuir debido al desgaste y a las operaciones de diamantado. Si el control no actualiza la posición efectiva de la herramienta, la profundidad real de rectificado puede cambiar. Las máquinas CNC pueden utilizar datos de compensación para corregir automáticamente la trayectoria y mantener la dimensión final.
El diamantado automático también contribuye a mejorar la estabilidad del proceso. Los dispositivos de diamantado pueden trabajar con herramientas de punta única, rodillos diamantadores o sistemas de perfilado especializados. La estrategia de diamantado depende del tipo de muela, del material de la pieza y de la geometría requerida. Una muela correctamente acondicionada puede mejorar la capacidad de corte, reducir las fuerzas de rectificado y conseguir un acabado superficial más uniforme.
La selección del sistema de diamantado debe considerar la precisión del perfil, la frecuencia de acondicionamiento y el volumen de producción. En una línea de fabricación en serie, un rodillo diamantador puede ofrecer ventajas importantes debido a su capacidad para reproducir perfiles de manera rápida y repetitiva. En trabajos de fabricación flexible o lotes pequeños, un sistema de diamantado con herramienta de punta única puede resultar más conveniente por su versatilidad y menor complejidad.
La estabilidad térmica de las rectificadoras de precisión también depende del diseño de los sistemas hidráulicos y de lubricación. Las bombas, los motores, las válvulas y las tuberías generan calor durante el funcionamiento. Si este calor se transmite a la bancada o al husillo, puede provocar cambios dimensionales. Por ello, las máquinas de alta precisión pueden utilizar unidades de refrigeración independientes para controlar la temperatura del aceite hidráulico, del lubricante y del refrigerante de proceso.
La lubricación de las guías y los husillos debe mantenerse dentro de condiciones adecuadas para evitar desgaste y variaciones de movimiento. Una lubricación insuficiente puede aumentar la fricción y provocar movimientos irregulares, mientras que una lubricación excesiva o mal distribuida puede generar calentamiento y contaminación. Los sistemas centralizados permiten suministrar cantidades controladas de lubricante a diferentes puntos de la máquina. En equipos modernos, el control de presión y nivel puede integrarse en los sistemas de supervisión para detectar condiciones anormales.
La bancada de una rectificadora de precisión debe proporcionar una base estable para todos los movimientos de mecanizado. Las bancadas de fundición son habituales por su capacidad de amortiguación de vibraciones y su estabilidad dimensional. En determinados diseños también se utilizan estructuras soldadas de acero, materiales minerales y soluciones compuestas. La elección depende de la arquitectura de la máquina, las cargas previstas, la precisión requerida y los costes de fabricación.
Las estructuras de granito natural y otros materiales minerales pueden utilizarse en máquinas de metrología y equipos de elevada precisión debido a su estabilidad térmica y a sus buenas propiedades de amortiguación. Sin embargo, no todas las aplicaciones industriales necesitan este tipo de construcción. En una rectificadora de producción, una bancada de fundición correctamente dimensionada y estabilizada puede proporcionar resultados excelentes. La geometría de la estructura, la distribución de masas y el diseño de los apoyos son tan importantes como el material utilizado.
La instalación de una máquina rectificadora de precisión debe realizarse sobre una cimentación adecuada y en un entorno que permita controlar las condiciones de funcionamiento. Las vibraciones procedentes de prensas, tornos, fresadoras y otros equipos cercanos pueden transmitirse a través del suelo y afectar a la calidad del rectificado. En instalaciones de alta precisión, puede ser necesario separar físicamente la máquina de las fuentes de vibración o utilizar apoyos especiales. La nivelación también debe comprobarse de acuerdo con las instrucciones del fabricante y las condiciones de carga de la máquina.
La temperatura ambiente puede afectar a la precisión dimensional, especialmente cuando se mecanizan piezas largas o componentes con tolerancias muy estrechas. Una variación térmica puede modificar tanto las dimensiones de la pieza como la geometría de la máquina. Por esta razón, las salas de rectificado de alta precisión suelen disponer de sistemas de climatización que mantienen condiciones relativamente estables. También es importante evitar que las piezas pasen directamente de una zona de almacenamiento fría o caliente a la máquina sin permitir que alcancen una temperatura adecuada para la medición y el mecanizado.
El control de la temperatura de la pieza es especialmente importante durante la inspección final. Una pieza que acaba de salir de un proceso de rectificado puede presentar una temperatura diferente a la del ambiente de medición. Si se mide inmediatamente, el resultado puede no representar la dimensión que tendrá después de estabilizarse térmicamente. En componentes de alta precisión, la medición debe realizarse bajo condiciones controladas y con instrumentos adecuados a la tolerancia requerida.
La trazabilidad de los parámetros de producción permite relacionar cada pieza con las condiciones bajo las cuales fue mecanizada. Los controles CNC modernos pueden registrar datos como velocidad del husillo, avance, profundidad de pasada, ciclos de diamantado, tiempo de mecanizado y resultados de medición. Esta información facilita el análisis de desviaciones, la identificación de causas de defectos y la optimización de los procesos. En sectores con requisitos estrictos de calidad, la trazabilidad puede formar parte del sistema general de control de fabricación.
Las máquinas rectificadoras de precisión también pueden incorporar sistemas de diagnóstico que supervisan el estado de los componentes principales. Los sensores de vibración permiten detectar cambios en el comportamiento del husillo y de la estructura. Los sensores de temperatura pueden identificar incrementos anormales en los rodamientos, el motor o los circuitos hidráulicos. La supervisión de la potencia consumida por el husillo puede aportar información sobre las condiciones de contacto entre la muela y la pieza.
El mantenimiento predictivo utiliza estos datos para estimar el estado de los componentes y planificar intervenciones antes de que se produzca una avería. En lugar de sustituir componentes únicamente según un calendario fijo, el mantenimiento puede basarse en la evolución de parámetros reales de funcionamiento. Esta estrategia ayuda a reducir paradas inesperadas, mejorar la disponibilidad de la máquina y evitar daños secundarios en sistemas de alto valor.
La calidad del rectificado depende también de la limpieza de la máquina y del sistema de refrigeración. Los residuos abrasivos pueden acumularse en depósitos, filtros, guías y superficies de apoyo. Si no se eliminan correctamente, pueden contaminar el circuito de refrigerante y volver a entrar en contacto con la pieza. Las partículas duras presentes en el fluido pueden producir rayaduras y deteriorar tanto la superficie mecanizada como los componentes de la máquina. Por ello, la filtración debe dimensionarse de acuerdo con el caudal, el tipo de material y el nivel de limpieza requerido.
Los sistemas de filtración pueden utilizar filtros de papel, separadores magnéticos, unidades de sedimentación, filtros de cartucho o tecnologías de filtración más avanzadas. En el rectificado de materiales ferrosos, los separadores magnéticos pueden reducir la cantidad de partículas metálicas presentes en el refrigerante. Sin embargo, los residuos abrasivos y los materiales no magnéticos requieren otros métodos de separación. La combinación de tecnologías debe seleccionarse según las características del proceso.
El refrigerante utilizado en las rectificadoras de precisión debe proporcionar refrigeración, lubricación y capacidad de arrastre de partículas. La concentración, el pH, la limpieza y la estabilidad del fluido deben controlarse regularmente. Un refrigerante deteriorado puede generar olores, corrosión, formación de espuma y problemas de salud ocupacional. También puede alterar la calidad superficial y reducir la vida útil de las muelas. El mantenimiento del circuito de refrigeración es, por tanto, una parte fundamental de la gestión de la máquina.
En determinadas aplicaciones se utilizan aceites de rectificado en lugar de emulsiones acuosas. Los aceites pueden proporcionar buenas propiedades lubricantes y favorecer determinados acabados, aunque requieren sistemas de gestión específicos debido a su inflamabilidad, viscosidad y comportamiento durante la filtración. La elección entre aceite y emulsión depende del material, la muela, la velocidad de trabajo, el tipo de operación y los requisitos de seguridad.
La automatización de las rectificadoras de precisión permite adaptar la máquina a diferentes niveles de producción. En talleres de fabricación flexible, puede utilizarse una máquina CNC con carga manual y programas para diferentes referencias. En líneas de producción de gran volumen, pueden integrarse robots, cargadores automáticos, transportadores y sistemas de inspección. La configuración debe equilibrar la productividad, la flexibilidad y la inversión necesaria.
Los robots industriales pueden cargar y descargar piezas, transferir componentes entre estaciones y alimentar dispositivos de sujeción. Para que la automatización funcione de manera fiable, es necesario diseñar correctamente las interfaces mecánicas y los sistemas de referencia. La posición de la pieza debe ser repetible, la sujeción debe verificarse y el sistema debe disponer de mecanismos para detectar errores de alimentación. La automatización no elimina la necesidad de controlar el proceso; exige una mayor coordinación entre la máquina, los dispositivos periféricos y el sistema de gestión de producción.
Las rectificadoras robotizadas pueden incorporar sistemas de medición antes y después del mecanizado. La inspección previa permite identificar piezas con dimensiones iniciales fuera de los límites previstos y adaptar el ciclo cuando sea técnicamente posible. La medición posterior permite verificar el resultado y separar automáticamente los componentes que no cumplen los requisitos. Esta integración es especialmente útil cuando se fabrican grandes cantidades de piezas con tolerancias reducidas.
La fabricación de lotes pequeños también se beneficia de las máquinas rectificadoras CNC. Los programas almacenados permiten recuperar rápidamente las condiciones de mecanizado de una referencia anterior. Las herramientas de configuración, los sistemas de medición y las funciones de compensación reducen los tiempos necesarios para cambiar de producto. Sin embargo, para obtener resultados fiables es necesario mantener una documentación clara de las herramientas, los dispositivos de sujeción, los parámetros y las condiciones de medición.
La selección de una máquina rectificadora de precisión debe comenzar con un análisis de las características de las piezas que se van a fabricar. Es necesario conocer el material, las dimensiones máximas y mínimas, la geometría, las tolerancias dimensionales, las tolerancias geométricas, la rugosidad requerida y el volumen de producción. También deben considerarse las operaciones anteriores y posteriores, porque la rectificadora debe integrarse dentro de una secuencia de fabricación completa.
La capacidad nominal de una máquina no debe evaluarse únicamente por el tamaño máximo de la pieza o la potencia del motor. La rigidez, la precisión del husillo, la repetibilidad de los ejes, la calidad de las guías, la estabilidad térmica y las posibilidades de medición pueden tener una influencia mucho mayor sobre el resultado final. Una máquina de gran potencia no garantiza automáticamente una elevada precisión. Del mismo modo, una máquina muy precisa puede no ser adecuada para una operación de producción pesada si no dispone de la rigidez y la capacidad de eliminación de material necesarias.
La evaluación técnica debe incluir pruebas de geometría y funcionamiento. Entre los parámetros que pueden comprobarse se encuentran la concentricidad del husillo, la precisión de posicionamiento, la repetibilidad, la rectitud de los movimientos, la perpendicularidad de los ejes y el comportamiento térmico. También es recomendable realizar pruebas de rectificado con piezas representativas de la producción real. Estas pruebas permiten comprobar si la máquina puede alcanzar las tolerancias requeridas bajo condiciones de trabajo efectivas.
En la industria moderna, las máquinas rectificadoras de precisión continúan siendo fundamentales para producir componentes que requieren una combinación de exactitud dimensional, calidad superficial y estabilidad funcional. Su desarrollo está vinculado a la evolución de los materiales, las herramientas abrasivas, los sistemas de accionamiento, la automatización y la metrología. La incorporación de controles CNC avanzados, medición integrada, diagnóstico de estado y sistemas de compensación permite fabricar piezas cada vez más complejas con una repetibilidad elevada.
El rectificado de precisión no debe considerarse simplemente una operación final destinada a mejorar el acabado de una superficie. Es un proceso de fabricación especializado que permite establecer dimensiones funcionales, corregir deformaciones procedentes de operaciones anteriores y controlar características geométricas que influyen directamente en el rendimiento de los componentes. La correcta selección de la máquina, la herramienta abrasiva, el sistema de sujeción, los parámetros de trabajo y los métodos de inspección determina la capacidad de alcanzar resultados industriales fiables y económicamente sostenibles.
Máquinas Formadoras de Metales EMS
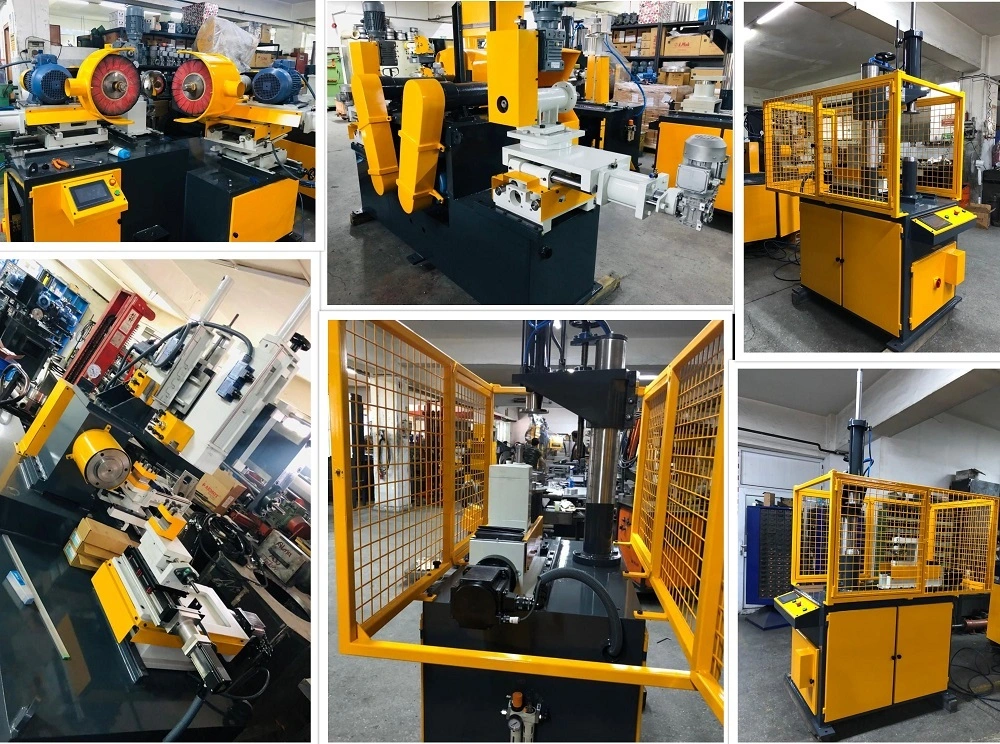
Diseñamos, fabricamos y montamos maquinaria metalmecánica como:
Prensa de transferencia hidráulica
Prensa para mosaicos de vidrio
Prensa hidráulica de embutición profunda
prensa de fundición
Prensa hidráulica de conformado en frío
Prensa de hidroformado
prensa compuesta
Prensa de moldeo de caucho de silicona
Prensa de pastillas de freno
Prensa de melamina
Prensa SMC y BMC
prensa labrotaroy
Máquina cortadora de bordes
Máquina rizadora de bordes
Máquina recortadora de abalorios
Máquina de recorte y jogging
Línea de producción de utensilios de cocina.
Máquina dobladora de tubos
Máquina dobladora de perfiles
Sierra de cinta para metal
Máquina de soldar cilíndrica
Prensas horizontales y utensilios de cocina.
Menaje de cocina, artículos de hotelería
Maquinaria para la producción de utensilios para hornear y cubiertos.
como una línea completa así como una máquina individual como:
Máquinas cortadoras de bordes y biseladoras
Pulidoras y rectificadoras de ollas y sartenes.
Prensas hidráulicas de trefilado
Máquinas troqueladoras circulares
remachadora
Punzonadoras
Máquina de alimentación de prensa
Puede consultar nuestra maquinaria en funcionamiento en: EMS Máquinas Formadoras de Metales EMS – YouTube
Aplicaciones:
Punzonado de bridas
Abalorios y nervaduras
Bridas
Guarnición
Curling
costura de bloqueo
Nervaduras